-
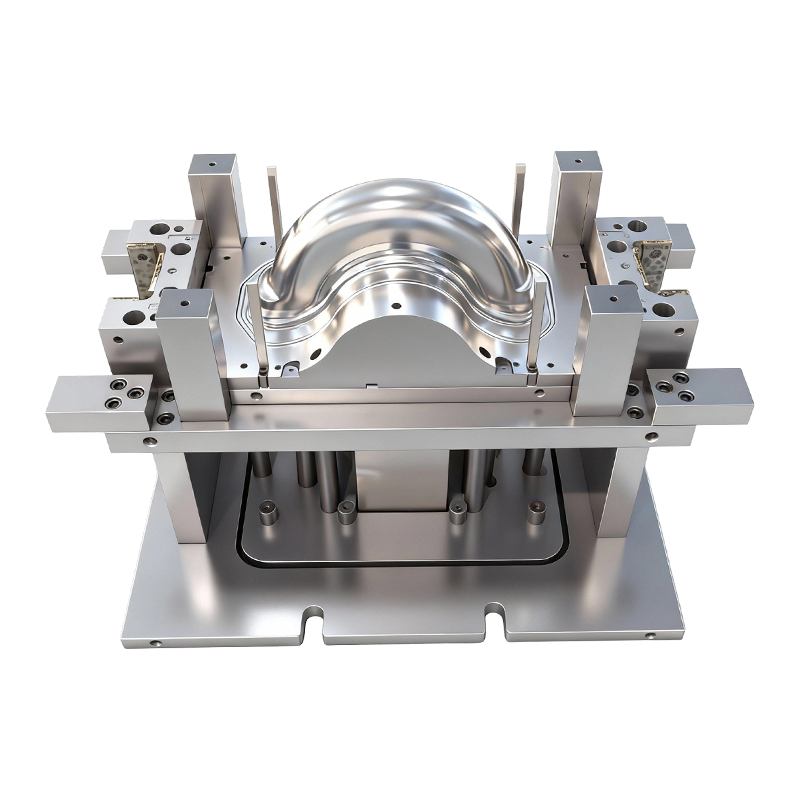
قالب کشش عمیق برای چرخ های جلو و عقب خودروهای برقی دو چرخ
این قالب کشش عمیق برای چرخ های جلو و عقب خودروه...
-
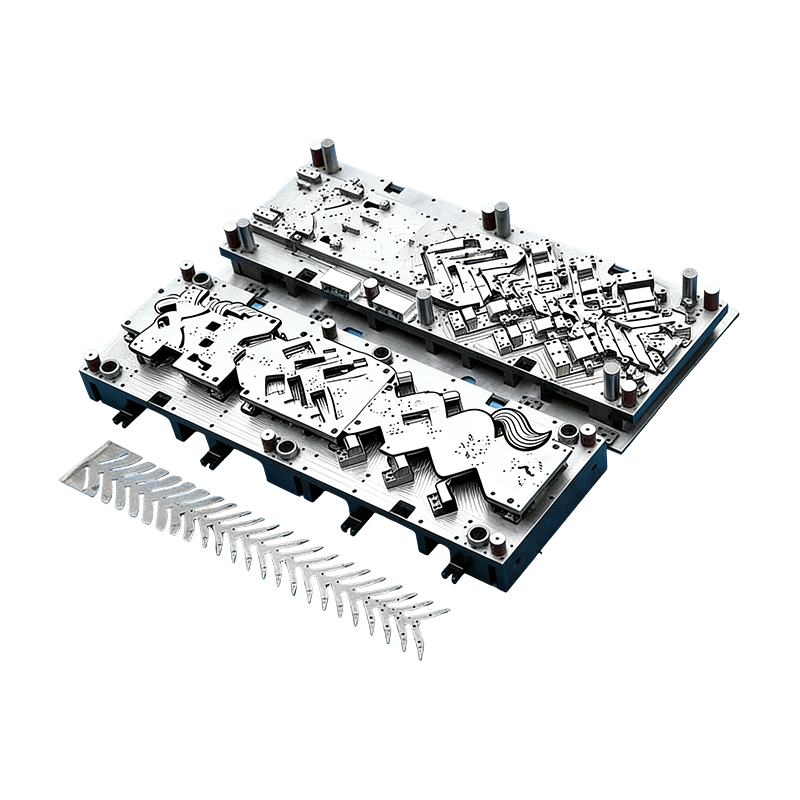
قالب های پیشرونده برای قطعات خودرو
این قالب پیوسته برای محفظه موتور خودرو به طور خ...
-
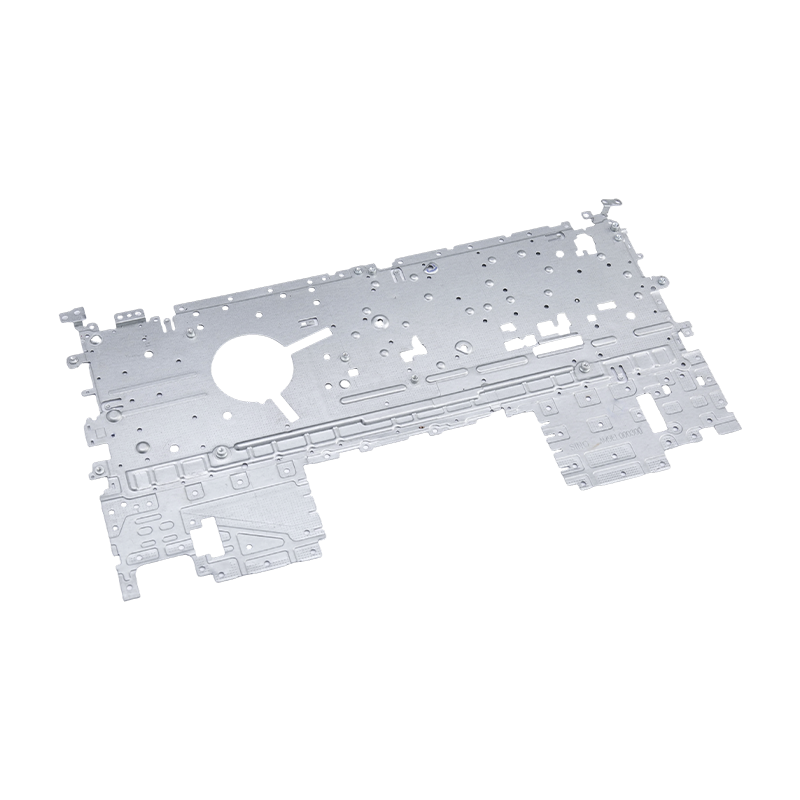
قطعات مهر زنی لپ تاپ
قطعات مهر و موم لپتاپ ما قطعات دقیقی هستند که ...
-
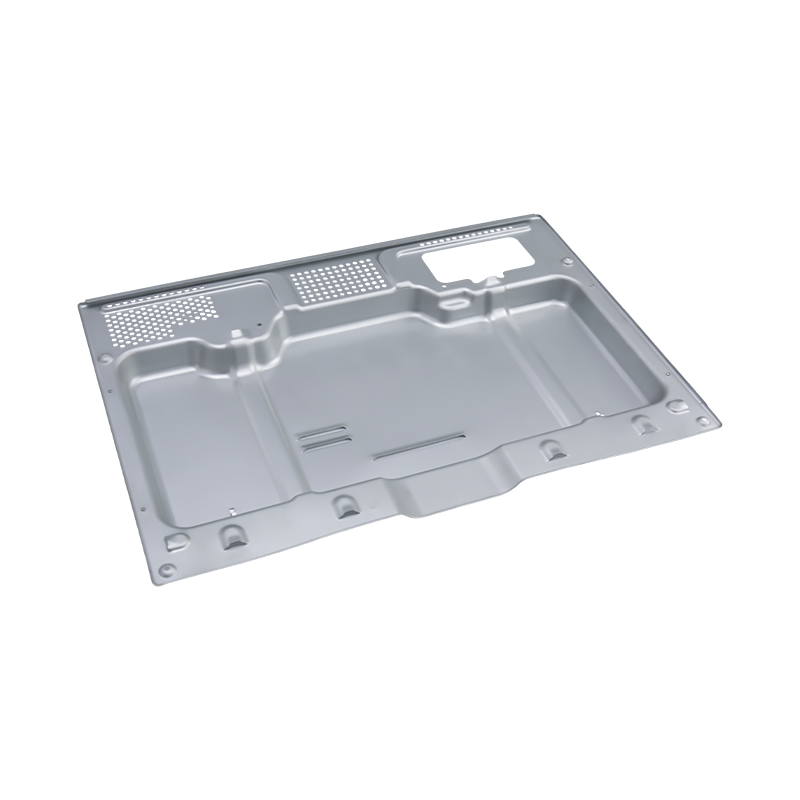
قطعات مهر زنی فر با کیفیت بالا
قطعات مهر زنی اجاق های پیشرفته ما قطعاتی هستند ...
-
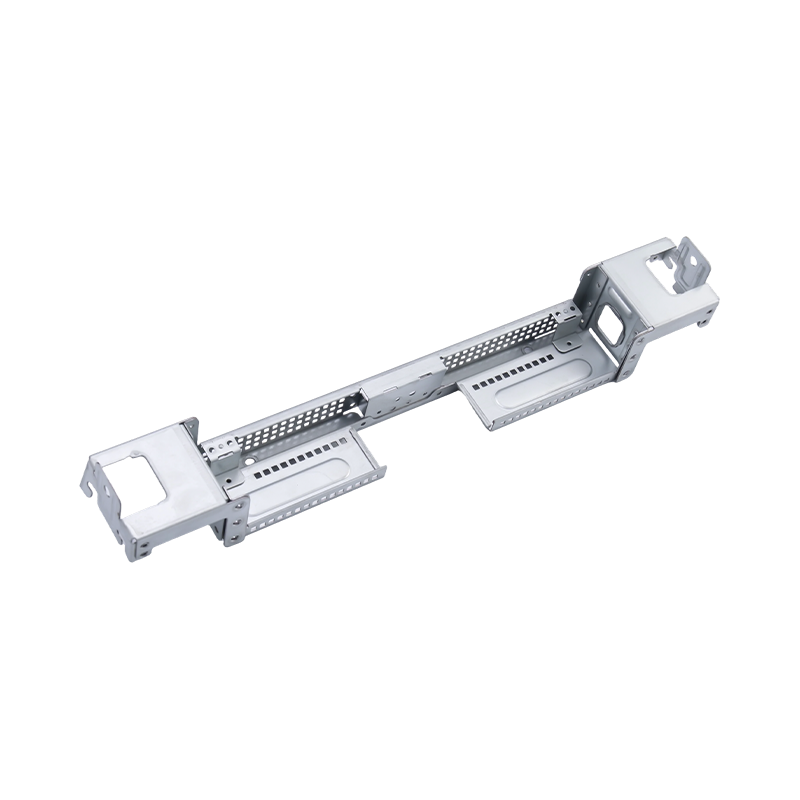
قطعات مهر زنی کامپیوتری با کیفیت بالا
قطعات مهر زنی کامپیوتر بزرگ ما، اجزای مهندسی دق...
-
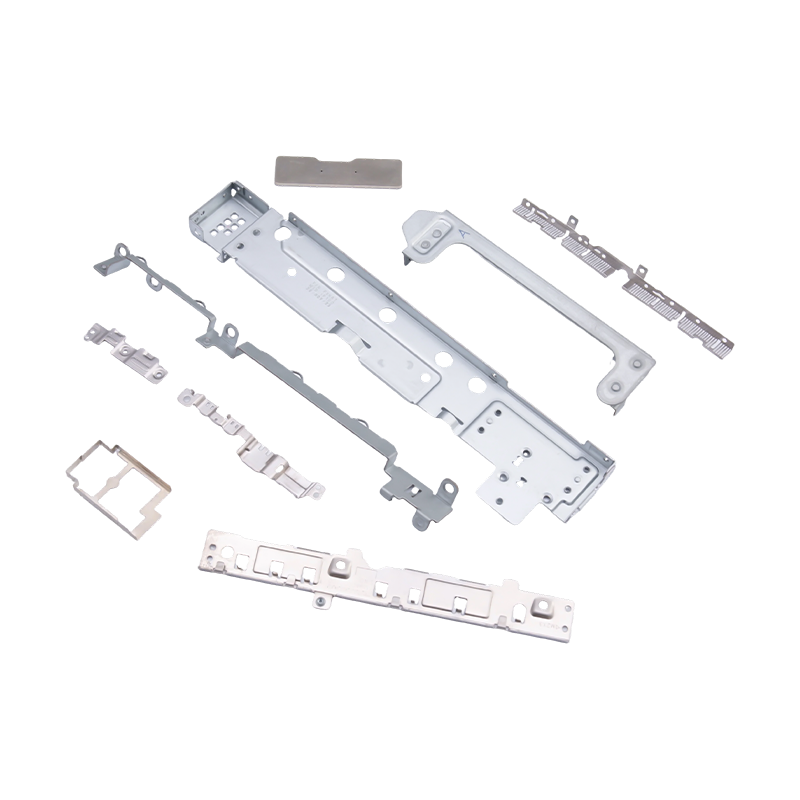
قطعات کوچک مهر شده برای لپ تاپ و تلفن همراه
به عنوان اجزای داخلی ضروری برای وسایل الکترونیک...

اخبار صنعت
صفحه اصلی / اخبار / اخبار صنعت / مهر زنی پیشرونده آلومینیوم: فرآیند، آلیاژها، نکات طراحی و راهنمای هزینه
مهر زنی پیشرونده آلومینیوم: فرآیند، آلیاژها، نکات طراحی و راهنمای هزینه
2026-09-14
مهر زنی مترقی آلومینیوم سازگارترین و مقرون به صرفه ترین راه برای تولید حجم بالایی از قطعات دقیق سبک وزن است - به شرطی که هندسه، آلیاژ و مقدار سالانه متناسب با فرآیند باشد. یک قالب پیشرونده منفرد که از یک سیم پیچ تغذیه میشود، میتواند یک قطعه آلومینیومی را در هر ضربه پرس خالی کند، سوراخ کند، تشکیل دهد و قطع کند در حالی که تلورانس سوراخ به سوراخ نزدیک به 0.05 ± میلیمتر را بدون ماشینکاری ثانویه نگه میدارد. این ترکیب به همین دلیل است که پوشش های باتری، محفظه موتور، قطعات الکترونیکی شاسی و کانکتورهای الکتریکی به طور معمول به این روش ساخته می شوند.
غذای کلیدی: هنگامی که تقاضای سالانه زیاد است، قطعه را می توان در یک نوار پیوسته تو در تو قرار داد و تلورانس های ثابت بیشتر از انعطاف پذیری طراحی اهمیت دارند، مهر زنی مترقی آلومینیوم را انتخاب کنید. در زیر این شرایط، ابزار دستی یا انتقالی سادهتر اغلب مقرون به صرفهتر است.
مهر زنی پیشرونده آلومینیوم چیست؟
مهر زنی پیشرونده یک نوار فلزی پیوسته را از طریق یک مجموعه قالب با چندین ایستگاه تغذیه می کند. هر ایستگاه یک یا چند عملیات را انجام می دهد - پیلوت کردن، خالی کردن، سکه گذاری، خم شدن، کشیدن، برجسته کردن، یا لنگ زدن - بنابراین نوار خام به تدریج تا رسیدن به آخرین ایستگاه، جایی که از نوار حامل جدا می شود، به یک قسمت تمام شده تبدیل می شود.
نحوه انجام فرآیند در تولید
- یک فیدر سیم پیچ نوار آلومینیومی را صاف می کند و آن را با یک گام دقیق در هر ضربه فشار وارد می کند.
- خلبان ها سوراخ های از پیش سوراخ شده را برای قفل کردن موقعیت نوار در هر ایستگاه درگیر می کنند، که دقت موقعیت را از یک ویژگی به ویژگی دیگر تضمین می کند.
- ایستگاهها بهتدریج کار میکنند: اولین سوراخهای پیلوت را سوراخ میکند، ایستگاههای میانی خمها یا برجستگیها را تشکیل میدهند و ایستگاه آخر قسمت را جدا میکند.
- بخش تمام شده از طریق یک لوله تخلیه می شود در حالی که ضایعات اسکلت برای بازیافت مجدد یا خرد می شود.
از آنجایی که همه ایستگاه ها به طور همزمان روی قسمت های مختلف یک نوار عمل می کنند، یک ضربه فشار یک قطعه آلومینیومی کامل تولید می کند. این عملیات مستمر همان چیزی است که مهر زنی مترقی را از آن جدا می کند مهر انتقال ، که در آن جاهای خالی جداگانه بین ایستگاه های قالب جداگانه جابجا می شوند.
آلیاژهای آلومینیومی که در قالب پیشرونده به خوبی کار می کنند
هر گرید آلومینیومی به طور تمیز از طریق قالب پیشرونده تغذیه نمی شود. نامزدهای موفق شکل پذیری، برگشت فنری قابل پیش بینی و رفتار سطح قابل قبول را تحت پانچ با سرعت بالا ترکیب می کنند. در عمل آلیاژهای سری 3xxx، 5xxx و 6xxx اکثر پروژه ها را پوشش می دهند.
آلیاژ
خلق و خوی معمولی
چرا انتخاب شده است
5052
H32
استحکام خستگی بالا و مقاومت در برابر خوردگی؛ برای پوشش باتری ها، براکت ها و انتهای مخزن سوخت استفاده می شود.
3003
H14
شکل پذیری عالی و هزینه کم؛ اسب کاری برای محفظه ها، قطعات مبدل حرارتی و مهر زنی های عمومی.
6061
T6
در سرویس قوی تر و پایدارتر است، اما برگشت فنری بالاتر است. برای براکت ها و پایه های ساختاری ترجیح داده می شود.
1100
H14
بسیار نرم و آسان برای کشیدن؛ برای پلاک ها، بازتابنده ها و قطعات الکتریکی با هندسه ساده استفاده می شود.
جدول 1 - انتخاب آلیاژ آلومینیوم برای قالب های پیشرونده: استحکام و شکل پذیری همیشه در برابر برگشت فنری معامله می شود.
چرا مهر زنی پیشرونده برای قطعات آلومینیومی ترجیح داده می شود؟
مورد کسب و کار به چهار مزیت قابل اندازه گیری نسبت به قالب های دستی، ماشینکاری، یا ابزارهای فقط کشش عمیق تقسیم می شود.
توان عملیاتی بدون وقفه
یک قالب پیشرونده آلومینیومی خوش ساخت با صدها ضربه در دقیقه کار می کند و هر ضربه یک قطعه کامل را تولید می کند. زمانی که حجم از نقطه استهلاک ابزارسازی فراتر رفت، هزینه واحد به سرعت کاهش می یابد.
دقت قابل تکرار
از آنجایی که نوار در هر ایستگاه به صورت آزمایشی اجرا می شود، موقعیت های ویژگی به ویژگی در میلیون ها چرخه ثابت می مانند. الگوهای حفره بحرانی در اجزای باتری و موتور 0.05± میلی متر را بدون کار مجدد نگه می دارند.
کاهش وزن
با 2.7 گرم بر سانتی متر مکعب، آلومینیوم حدود یک سوم وزن فولاد است. مهر زنی پیشرونده به طراحان این امکان را می دهد که از بخش های نازک، سفت و فرم گرفته به جای ریخته گری های سنگین استفاده کنند.
عملیات ثانویه یکپارچه
ضربه زدن، پرچ کردن، شکلدهی بادامک و علامتگذاری را میتوان به عنوان ایستگاههای درون قالب اضافه کرد، بنابراین قطعات به حالت مونتاژ نهایی خود نزدیکتر میشوند و مراحل زنجیره تامین را کاهش میدهند.
محفظه های باتری یک مثال معمولی هستند که در آن این مزایا جمع می شوند. پوشش باید از نظر ابعادی پایدار، مقاوم در برابر خوردگی و در حجم بالا با هزینه ثابت تولید شود.
 قطعات مهر زنی پوشش باتری دقیق برای محفظه ها این پوشش باتری مهر شده برای محفظه های خودرو و ذخیره انرژی مناسب است، پایداری ابعادی و مقاومت در برابر خوردگی را در تولید با حجم بالا ارائه می دهد و با بحث مقاله در مورد وزن و مزایای آب بندی مطابقت دارد. مشاهده محصول →
در عمل، سازندگانی که از مجموعههای فولادی جوش داده شده به روکشهای آلومینیومی مهر شده روی میآورند، وزن قطعه را بیش از نصف میکنند و در عین حال قوام آببندی را بهبود میبخشند.
محدودیت های طراحی: آنچه موفقیت را قبل از برش فولاد تعیین می کند
رفتار آلومینیوم با فولاد در قالب پیشرونده متفاوت است. نسبت تسلیم به مدول بالاتر آن باعث برگشت فنر بیشتری میشود و تمایل آن به سنگزنی در برابر فولاد ابزار، روغن کاری و پوششهای قالب را اجباری میکند. درک این محدودیت ها از قبل تفاوت بین راه اندازی صاف و طراحی مجدد پرهزینه است.
قوانین طراحی عملی مورد استفاده مهندسین ابزار
- حداقل شعاع خمش 1.0 تا 1.5 برابر ضخامت مواد برای آلیاژهای 3xxx و 5xxx. برای خلق و خوی 6xxx-T به 2.0 برابر افزایش یابد.
- روی هر سطحی که به یک رابط آب بندی یا لغزنده تبدیل می شود، جهت سوراخ شدن ثابت را مشخص کنید.
- اعماق کشیده شده را معتدل نگه دارید. آلومینیوم در شعاع گوشه های تیز پاره می شود، بنابراین حداقل شعاع گوشه 0.5 میلی متری را در فرم های عمیق اضافه کنید.
- در طراحی قالب امکان جبران بازگشت فنری وجود داشته باشد. تامین کنندگان قابل اعتماد ویژگی های اصلاح را در طول آزمایش به جای پس از خرابی قطعات اضافه می کنند.
تلورانس های قابل دستیابی در تولید
0.05 ± میلی متر سوراخ کردن
0.08 ± میلی متر نمایه بریده شده
± 0.10 میلی متر خم ها تشکیل شده است
0.15 ± میلی متر لبه های فلنج دار
نمودار 1 - تلورانس های تولید معمولی که روی مهر زنی های پیشرونده آلومینیومی با ابزار به خوبی نگهداری شده است.
جایی که از مهر زنی پیشرونده آلومینیوم استفاده می شود
هر جا که قطعات فلزی سبک، رسانای الکتریکی یا مقاوم در برابر خوردگی در حجم بالا مورد نیاز باشد، مهر زنی مترقی آلومینیوم ظاهر می شود. توزیع زیر منعکس کننده تقاضای معمول در صنایعی است که ما عرضه می کنیم.
- خودرو و برق (42%) - پوشش باتری، محفظه موتور، قطعات صندلی، شینه های مسی، براکت های ساختاری.
- الکترونیک (21%) - محفظه های لپ تاپ، قطعات شاسی سرور، کانکتورهای کوچک و سپرها.
- لوازم خانگی و کالاهای سفید (19%) - پانل های کوره، مهر و موم جعبه کنترل، پره های مبدل حرارتی.
- تجهیزات صنعتی (18%) - محفظه های سرو درایور، اجزای کمپرسور، صفحات نصب.
خودرو و وسایل نقلیه انرژی نو
تغییر به پیشرانه های الکتریکی باعث شده است که مهر زنی مترقی آلومینیومی به فرآیند پیش فرض سیستم باتری و اجزای موتور تبدیل شود. به عنوان مثال، یک شینه مسی یا آلومینیومی مهر و موم شده، میله های خم شده و ماشینکاری شده را با بخشی که صافی و موقعیت سوراخ را در یک مرحله حفظ می کند، جایگزین می کند.
 قطعات مهر زنی شینه مس برای توزیع برق EV این شینه مسی با خلوص بالا از جریان کارآمد بین باتری، موتور و مبدلها پشتیبانی میکند، با سطوح آبکاری شده و تلورانسهای محکم برای کاربردهای EV که با تاکید پاراگراف بر مزیتهای مهر زنی مترقی مطابقت دارد. مشاهده محصول →
به طور مشابه، قطعات مهر زنی محفظه موتور از خواص حرارتی آلومینیوم و وزن سبک بهره میبرند، در حالی که قالبهای پیشرونده، متمرکز بودن محکم مورد نیاز مجموعههای روتور و استاتور را حفظ میکنند.
الکترونیک و لوازم خانگی
لوازم الکترونیکی مصرفی آلومینیوم را به دلیل پوشش سطح و رفتار محافظ EMI ترجیح می دهند. مهر زنی پیشرونده، قطعات جدار نازک و با دقت بالایی را تولید می کند که در مجموعه های لپ تاپ و تلفن قرار می گیرند.
 قطعات مهر زنی شاسی لپ تاپ آلومینیومی این اجزای مهر و موم شده برای شاسی و براکتهای لپتاپ، وزن سبک را با استحکام ترکیب میکنند، دارای موقعیتهای سوراخ دقیق و ساختارهای محکم که از مونتاژ کارآمد پشتیبانی میکنند، مرتبط با نکته مقاله در مورد قطعات الکترونیکی با دیواره نازک. مشاهده محصول →
در سمت دستگاه، پوستههای بزرگ اجاق گاز و مهر و مومهای صفحه کنترل از همان اقتصاد فرآیند سود میبرند، زمانی که حجم تولید ابزار اختصاصی را توجیه میکند.
هزینه ابزار و انتخاب تامین کننده: چهار مرحله که از پشیمانی جلوگیری می کند
قالب های پیشرونده بزرگترین هزینه اولیه در برنامه مهر زنی آلومینیوم هستند، که اغلب بیشتر از دستگاه های پرس و جابجایی مواد است. هدف پرداخت کمترین هزینه برای ابزارها نیست، بلکه پرداخت هزینه برای طراحی ابزار مناسب است، زیرا کیفیت قالب تعیین کننده کیفیت قطعه برای طول عمر برنامه است.
مرحله 1 - مورد تجاری را تأیید کنید. ابزارسازی پیشرفته تقریباً از 50000 تا 100000 قطعه در سال شروع می شود. در زیر آن، گزینه های ابزار اقتصادی تر را در نظر بگیرید.
مرحله 2 - یک بسته داده قابل تولید ارسال کنید. مدل سه بعدی، پشته تحمل، نیاز به پایان سطح و تقاضای سالانه را ارائه دهید. بازنگری شفاف طرح بندی نواری در این مرحله از تجدید نظرهای پرهزینه جلوگیری می کند.
مرحله 3 - قابلیت تولید واقعی را بررسی کنید. به دنبال طراحی قالب داخلی، ماشینکاری CNC و پرس های آزمایشی زیر یک سقف باشید. یک تامین کننده با قابلیت ساخت قالب و مهر زنی مشکلات تحمل را قبل از رسیدن به تولید حل می کند.
مرحله 4 - درخواست یک گزارش مقاله اول با داده های SPC. تأیید کنید که ویژگی های حیاتی در اهداف Cpk در چندین سیم پیچ و اجراهای فشاری باقی می مانند، نه فقط در اولین نمونه.
تامین کنندگانی که قالب های پیشرونده، پرس های مهر زنی و اتوماسیون را ترکیب می کنند - مانند تیم ما در Shuangqisi، با پرس های 80 تا 400 تنی و یک شرکت تابعه اتوماسیون مهر زنی داخلی - می توانند سطح شیب دار را کوتاه کرده و تحمل ها را در سراسر شیفت ها ثابت نگه دارند.
ملاحظات نگهداری، کیفیت و انطباق
بهترین قالب های پروگرسیو آلومینیومی در صورت غفلت از نگهداری عملکرد خود را از دست می دهند. تمایل آلومینیوم به صفرا، مدیریت روانکاری و پوششهای سطحی را به دو کنترلی تبدیل میکند که برنامههای قابل اعتماد را از خرابیهای مکرر جدا میکند.
- حفاظت از سطح قالب: پوششهای DLC یا TiCN روی پانچهای شکلدهی، پیکاپ آلومینیوم را کاهش میدهند و فواصل خرد کردن مجدد را افزایش میدهند.
- انتخاب روان کننده: از روان کننده های تبخیری یا کم باقیمانده سازگار با تمیز کردن پایین دست، به ویژه برای باتری و قطعات الکترونیکی استفاده کنید.
- نگهداری پیشگیرانه: خلبان ها، فنرها، و صفحات سایش را در فواصل زمانی مشخص بازرسی کنید. هنگامی که سایش به یک آستانه می رسد، قالب های پیشرونده به طور قابل پیش بینی شکست می خورند.
- اسناد انطباق: برای صادرات یا صنایع تحت نظارت، گواهی مواد و PPAP یا اسناد معادل آن را برای ممیزی در دسترس نگه دارید.
کنترل کیفیت بر روی مهرهای آلومینیومی باید شامل تأیید CMM موقعیتهای حفرههای بحرانی، بررسی سطح برای خراشهای داغ، و تأیید دورهای سختی سیمپیچهای ورودی باشد، زیرا تغییرات مواد ورودی رایجترین علت پنهان ترکها و رانش برگشت فنر است.
مهر زنی مترقی آلومینیوم ارزان ترین فرآیند برای نمونه های اولیه یا دسته های کوچک نیست و نمی تواند قالب انتقال را برای پانل های بسیار بزرگ شکست دهد. اما برای قطعاتی که متناسب با یک نوار کویل تغذیه میشوند و صدها هزار تکرار میکنند، کمترین هزینه واحد، محکمترین قوام و کوتاهترین زمان چرخه را از هر روش شکلدهی ارائه میدهد. مزیت رقابتی واقعی از انتخاب تامینکنندهای ناشی میشود که قالب را طراحی میکند، مهر زنی را اجرا میکند و اتوماسیون را به عنوان یک پروژه یکپارچه میسازد.
قبل از اینکه پیشنهادی را تأیید کنید، سابقه تولید قالب، ظرفیت پرس، و نظم SPC تامین کننده را مقایسه کنید - نه فقط قیمت هر قطعه. کاوش کنید قابلیت های قالب و مهر زنی Shuangqisi هنگامی که شما آماده ارزیابی یک شریک بالقوه برای برنامه مهر زنی مترقی آلومینیوم خود هستید.
پست قبلی
تامین کنندگان مهر زنی آلومینیوم: نحوه ارزیابی قابلیت، ریسک و تناسب
پست بعدی
توضیح مهر زنی فلز: راهنمای کامل فرآیند، مواد و هزینه
ما محصولات.
کسب و کار خود را با یک تولید کننده OEM درست در اینجا شروع کنید!

به مشتریان جهانی راه حل های کلیدی کامل ارائه دهید
از طریق
نوآوری!
لینک های سریع
اخبار
اطلاعات تماس
-
 +86-139 1308 8972
-

-
 شماره 118 جاده Yexin، منطقه توسعه اقتصادی Wujiang، سوژو، چین
حق چاپ © Suzhou Shuangqisi Mold Equipment Co., Ltd. تمامی حقوق محفوظ است. قالب سفارشی مهر زنی تولید کنندگان قالب مهر زنی فلزی
