-
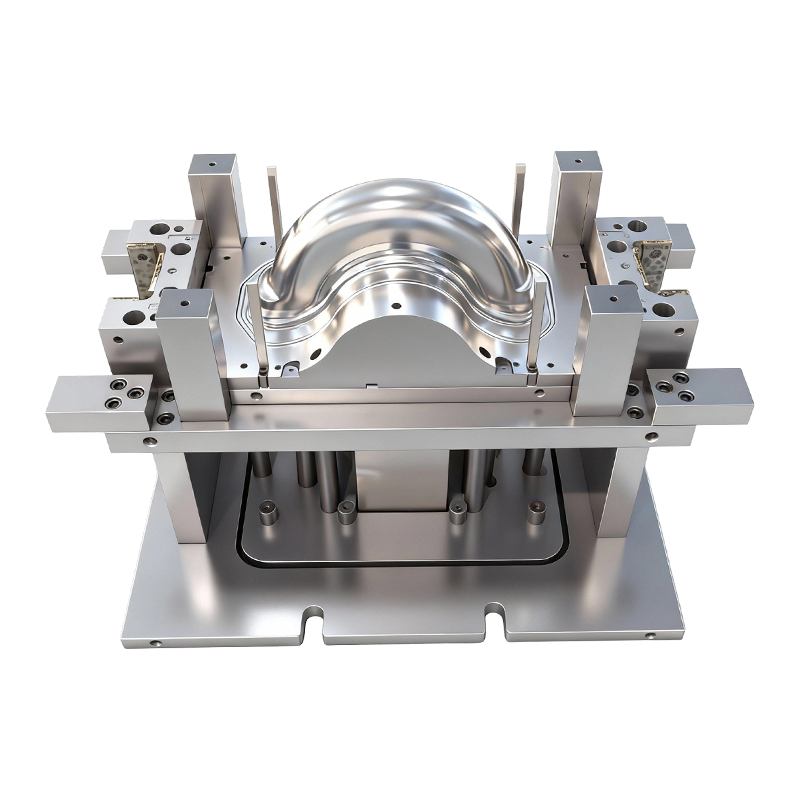
قالب کشش عمیق برای چرخ های جلو و عقب خودروهای برقی دو چرخ
این قالب کشش عمیق برای چرخ های جلو و عقب خودروه...
-
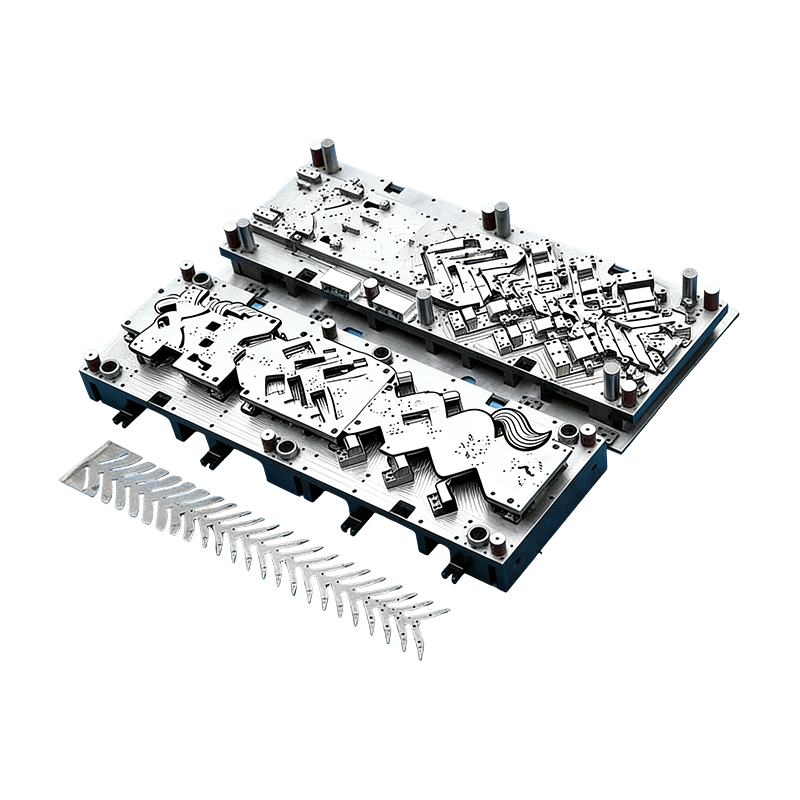
قالب های پیشرونده برای قطعات خودرو
این قالب پیوسته برای محفظه موتور خودرو به طور خ...
-
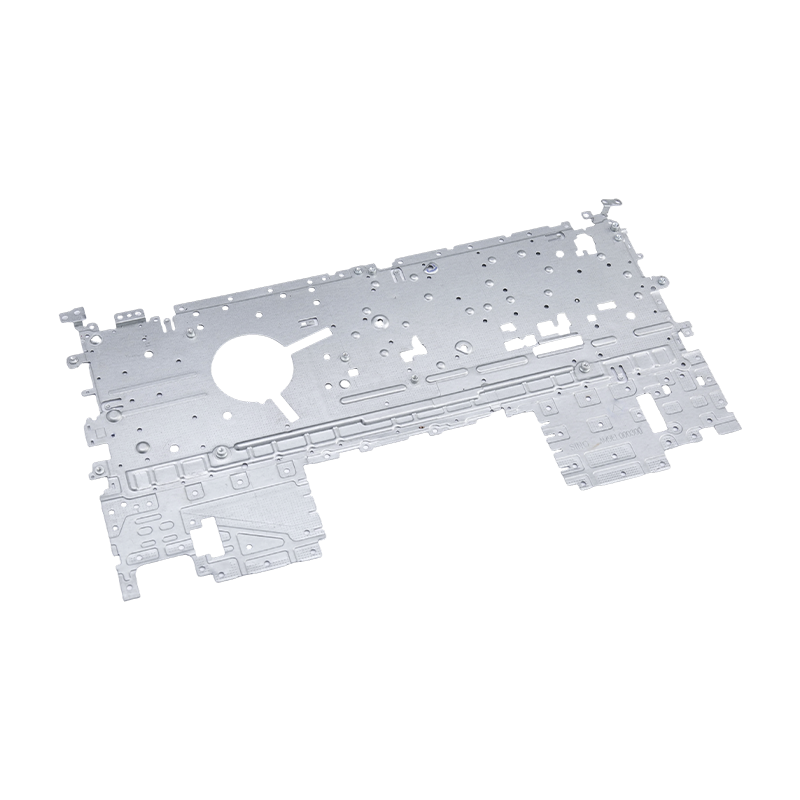
قطعات مهر زنی لپ تاپ
قطعات مهر و موم لپتاپ ما قطعات دقیقی هستند که ...
-
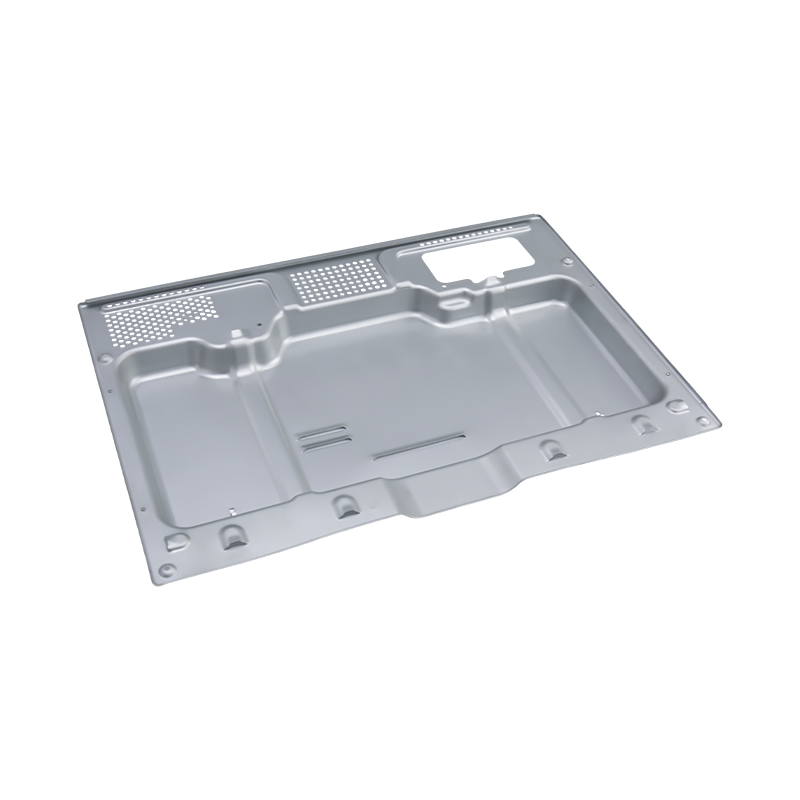
قطعات مهر زنی فر با کیفیت بالا
قطعات مهر زنی اجاق های پیشرفته ما قطعاتی هستند ...
-
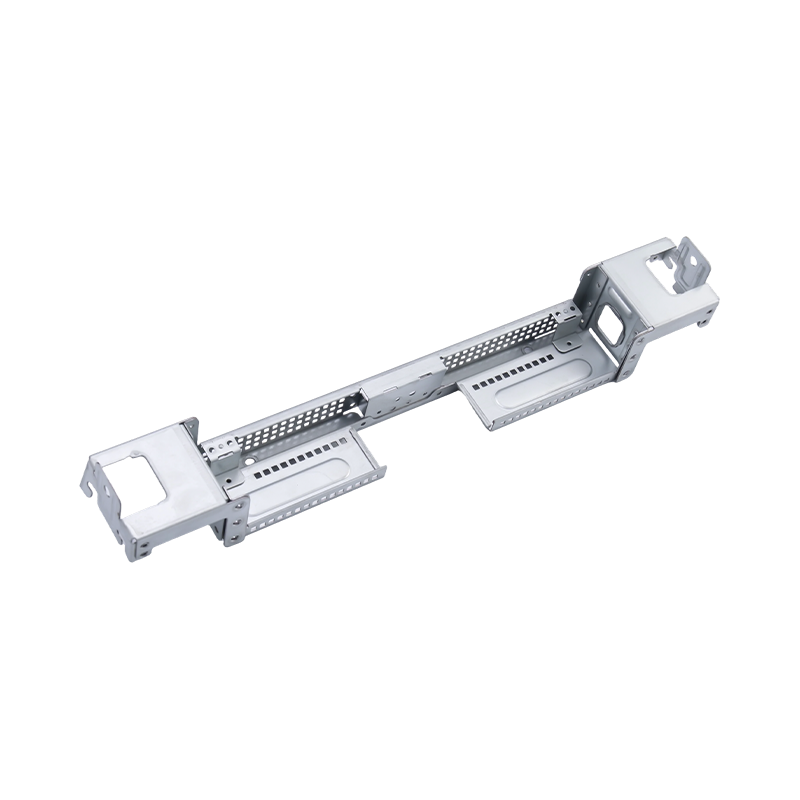
قطعات مهر زنی کامپیوتری با کیفیت بالا
قطعات مهر زنی کامپیوتر بزرگ ما، اجزای مهندسی دق...
-
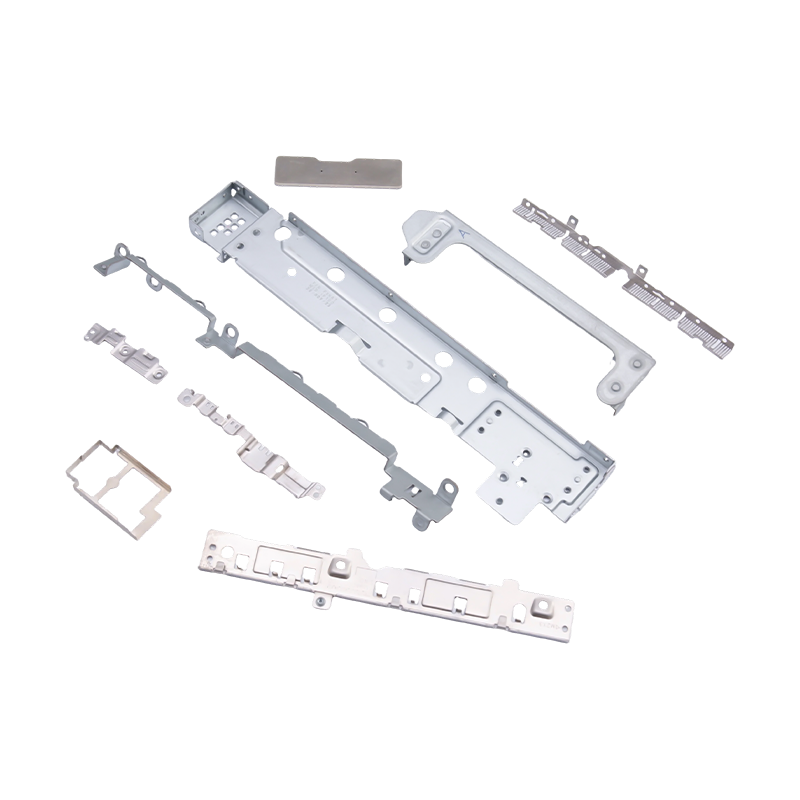
قطعات کوچک مهر شده برای لپ تاپ و تلفن همراه
به عنوان اجزای داخلی ضروری برای وسایل الکترونیک...

اخبار صنعت
صفحه اصلی / اخبار / اخبار صنعت / قالب ترکیبی در مقابل قالب پیشرونده: تفاوت ها، کاربردها و نحوه انتخاب
قالب ترکیبی در مقابل قالب پیشرونده: تفاوت ها، کاربردها و نحوه انتخاب
2026-09-24
Die مرکب در مقابل دای پیشرونده: تفاوت اصلی
یک قالب ترکیبی میتواند یک نوار را با یک فشار پرس به یک واشر تمام شده تبدیل کند. یک قالب پیشرونده ممکن است همان نوار را از طریق چندین ایستگاه قبل از اینکه پایانه اتصال دهنده در نهایت آزاد شود، حمل کند. هر دو ابزار دقیق مهر زنی هستند که برای تولید انبوه ساخته شده اند، اما مشکلات بسیار متفاوتی را حل می کنند.
تفاوت به منطق فرآیند برمی گردد. یک قالب ترکیبی چندین عملیات را کامل می کند به طور همزمان در یک ایستگاه . یک مرگ تدریجی آنها را کامل می کند به طور متوالی در چندین ایستگاه مستقل . این تمایز واحد همه چیزهای دیگر را هدایت می کند: دقت، قابلیت شکل دهی، سرعت خروجی و هزینه. خریداران اغلب این دو را قابل تعویض میدانند، و این فرض جایی است که بسیاری از بودجههای ابزارسازی اشتباه میکنند.
هر قالب چگونه کار می کند
یک قالب ترکیبی دارای یک ایستگاه کاری است. در یک حرکت، عملیاتی مانند سوراخ کردن و خالی کردن در یک موقعیت انجام می شود. قطعه کار روی یک نقطه میماند و هرگز جابجا نمیشود، بنابراین پس از یک چرخه فشار، قالب را بهعنوان یک قطعه تمامشده باقی میگذارد. منطق ساده است: یک ایستگاه، چندین عملیات همزمان.
یک قالب پیشرونده ده ها ایستگاه را، در موارد پیچیده، در امتداد جهت تغذیه ترتیب می دهد. نوار با هر ضربه یک مرحله پیش می رود و هر ایستگاه وظیفه خود را انجام می دهد: سوراخ کردن، خم کردن، شکل دادن، پرچ کردن یا برش. این قطعه در تمام طول به نوار حامل متصل می شود و فقط در ایستگاه نهایی جدا می شود.
از نظر عملی، یک قالب ترکیبی مانند یک برش دقیق عمل می کند، در حالی که یک قالب پیشرونده مانند یک خط تولید فشرده که در داخل یک ابزار ساخته شده است، رفتار می کند. هر رویکرد دارای یک خانه طبیعی است، و بخش های زیر نشان می دهد که در آن مرز قرار دارد.
کنترل دقت و تحمل
از آنجایی که هر لبه برشی در قالب مرکب از همان مبنا کار می کند، موقعیت سوراخ به سوراخ، تمرکز و صافی را می توان بسیار محکم نگه داشت. هیچ انباشتگی زمین وجود ندارد، زیرا قطعه هرگز بین عملیات حرکت نمی کند. این امر باعث میشود که ترکیب به انتخاب طبیعی برای قطعات مسطح که محل سوراخها در آنها حیاتی است، مانند صفحات پوششی دقیق یا پایانههای تخت نازک تبدیل شود.
مسطح بودن سزاوار ذکر ویژه است. در قالب مرکب، قطعه کار به طور کامل فشرده و خارج می شود، که به حفظ قطعات صاف و نازک عاری از اعوجاج کمک می کند. قسمت هایی که باید همسطح روی سطح جفت شونده قرار گیرند، اغلب از این سود می برند.
قالب های پیشرونده گام به گام نوار را به سمت جلو تغذیه می کنند، بنابراین می توان یک تلورانس گام کوچک بین ایستگاه ها ایجاد کرد. بنابراین دقت تک سوراخ کمی کمتر از یک قالب مرکب است. برای اکثر سختافزارهای دقیق، تفاوت به خوبی در حد تحمل باقی میماند، و این بهایی است که برای انعطافپذیری فرآیند بسیار بیشتر پرداخت میشود. هنگامی که سوراخ ها باید نسبت به یکدیگر با دقت بسیار زیاد قرار گیرند، طراحی قالب خوب نیز می تواند آنها را در همان ایستگاه سوراخ کند تا آنها را در یک مرجع نگه دارد.
قابلیت شکل دهی
یک قالب ترکیبی هر ساختار برش را در یک ایستگاه متمرکز می کند و این کار را محدود می کند. تداخل ساختاری خمش پیچیده، کشش عمیق و پرچ کردن درون قالب را رد می کند، بنابراین دامنه آن اساساً صاف و سوراخ است.
قالب های پیشرونده کار را به ایستگاه های جداگانه تقسیم می کنند که با یکدیگر تداخل ندارند. این امکان خم شدن، کشیدن، شکل دادن، پرچ کردن داخل قالب و حتی تشخیص در خط را فراهم می کند. برای قطعات نامنظم با چندین خم و ویژگی، قالب پیشرونده تنها راه عملی برای رسیدن به تولید حجم خودکار است.
یک قانون مفید مفید: اگر قسمت تمام شده صاف است، یک قالب ترکیبی ارزش بررسی دارد. اگر دارای یک خم، یک فرم یا یک ویژگی مونتاژ شده باشد، مکالمه تقریباً همیشه به سمت ابزارسازی پیشرونده می رود.
سرعت و حجم تولید
یک قالب ترکیبی در هر ضربه یک قطعه تمام شده را تحویل می دهد، اما به تغذیه و تخلیه تک تکه بستگی دارد، بنابراین ریتم آن متوسط است. این برای حجم کم تا متوسط قطعات مسطح با دقت بالا مناسب است. اشکال زدایی آن نیز آسان است و دقت آن در طولانی مدت ثابت می ماند.
یک قالب پیشرونده بر روی تغذیه نواری پیوسته با فرکانس مهر زنی بالا کار می کند. هنگامی که نوار بارگذاری می شود، پرس می تواند برای مدت طولانی با نظارت کمی کار کند. به همین دلیل است که ابزارسازی مترقی بر کارهای پرحجم و با سرعت بالا در الکترونیک خودرو، انرژی های نو و تولید پایانه های اتصال غالب است.
حجم نیز بر استفاده از مواد تأثیر می گذارد. یک قالب پیشرونده به یک حامل برای نگه داشتن قطعه در نوار نیاز دارد که می تواند مواد بیشتری را در اشکال ساده مصرف کند. در یک حرکت بسیار بزرگ معمولاً با صرفه جویی در سرعت و نیروی کار بیشتر از آن غلبه می شود، اما در قسمت کوچکی از قطعات صاف می تواند تعادل را به سمت قالب مرکب برگرداند.
هزینه ابزار و نگهداری
قالب های مرکب از نظر ساختار ساده، ارزان قیمت، تحویل سریع و نگهداری آسان هستند. برای سفارشات دستهای کوچک، آنها ارزش بسیار خوبی را ارائه میدهند، اگرچه محدوده فرآیند آنها باریک است.
قالب های پیشرو شامل یک طراحی پیچیده چند ایستگاهی، دشواری مهندسی بالاتر، هزینه اولیه بیشتر و زمان طولانی تر است. در عوض آنها عمر طولانی و عملکرد پایدار را ارائه می دهند. هنگامی که سرمایه گذاری ابزار در یک دوره بزرگ پخش شد، هزینه واحد بسیار کم می شود ، که مناسب پروژه های دسته ای طولانی مدت و پایدار است.
تعمیر و نگهداری از همین الگو پیروی می کند. قالب مرکب را معمولاً می توان با تیز کردن و بازرسی معمولی سرویس کرد. یک قالب پیشرونده نیاز به تعمیر و نگهداری حرفه ای و اشکال زدایی دقیق دارد، زیرا پانچ فرسوده در یک ایستگاه می تواند هر ایستگاه بعد از خود را تحت تأثیر قرار دهد.
برنامه های کاربردی معمولی
قالب های مرکب برای واشرها، واشرها، ورق های مسطح، صفحات پوششی دقیق، پایانه های تخت و سایر قطعات مسطح فوق نازک با الزامات تمرکز حفره و صافی دقیق استفاده می شود.
قالب های پیشرونده برای پایانه های رابط، کنتاکت های رله، ترکش های انرژی جدید، کانکتورهای باتری، گیره های خم شده، قوطی های محافظ نامنظم و مجموعه های پرچ شده در قالب استفاده می شود. اگر پروژه شما شامل این اجزای تشکیل شده است، محدوده ما از قطعات مهر زنی فلزی سفارشی مکان خوبی برای شروع است
| مقایسه | قالب مرکب | Progressive Die |
|---|---|---|
| منطق فرآیند | عملیات همزمان در یک ایستگاه | عملیات متوالی در چندین ایستگاه |
| دقت | بسیار بالا، بدون تحمل تجمعی | بالا، با خطای جزئی زمین |
| ظرفیت شکل دهی | فقط خالی کردن و سوراخ کردن تخت | خم شدن، کشیدن، پرچ کردن و موارد دیگر |
| حالت تولید | خروجی تک تکه، سرعت متوسط | تغذیه نواری مداوم، سرعت بالا |
| حجم | کوچک تا متوسط | بالا تا خیلی زیاد |
| هزینه ابزار | هزینه اولیه کمتر | هزینه اولیه بالاتر، هزینه واحد کمتر در تولید انبوه |
| تعمیر و نگهداری | آسان | نیاز به تعمیر و نگهداری حرفه ای و رفع اشکال دارد |
ملاحظات طراحی مواد و قطعات
ضخامت و نوع مواد به اندازه شکل قطعه بر تصمیم گیری تأثیر می گذارد. استوک بسیار نازک زمانی که از طریق بسیاری از ایستگاهها رانده میشود، به راحتی منحرف میشود، که یکی از دلایلی است که قطعات تخت فوقالعاده نازک اغلب در قالب ترکیبی نگهداری میشوند. از سوی دیگر، مواد سختتر یا فنریتر ممکن است به مراحل شکلدهی کنترلشدهای نیاز داشته باشند که فقط یک چیدمان پیشرونده میتواند فراهم کند.
طراحی قطعه نیز مهم است. قرار دادن سوراخ ها خیلی نزدیک به لبه یا خط خم می تواند باعث تغییر شکل در هر دو نوع قالب شود. بررسی نقشه از نظر قابلیت ساخت قبل از شروع ابزار، بسیار ارزانتر از اصلاح قالب پس از آن است، و تنظیمات کوچک طراحی اغلب میتوانند بخشی را از مسیر پیچیدهتر ابزارسازی به مسیر سادهتر منتقل کنند.
در نهایت، در نظر بگیرید که بعد از مهر زدن چه اتفاقی می افتد. مراحل آبکاری، عملیات حرارتی یا مونتاژ ممکن است محدودیتهای بیشتری را برای ارتفاع سوراخ، صافی و پایداری ابعادی ایجاد کنند و این محدودیتها باید قبل از طراحی قالب مورد توافق قرار گیرند.
اشتباهات رایج هنگام انتخاب قالب
بیشتر مشکلات ابزارسازی به عدم تطابق بین نوع قالب و نیازهای واقعی پروژه بازمیگردد. چهار الگو به طور مکرر ظاهر می شوند:
- انتخاب یک قالب مترقی برای مدت کوتاه، سپس کشف اینکه هزینه ابزار بر قیمت هر قطعه غالب است.
- انتخاب یک قالب ترکیبی برای بخشی که بعداً خمیدگی یا ویژگی برجستهای پیدا میکند، که باعث طراحی مجدد پرهزینه میشود.
- تعیین تلورانسهای سختتر از آنچه عملکرد مورد نیاز است، که پروژه را به سمت ابزارهای گرانتر بدون سود واقعی سوق میدهد.
- نادیده گرفتن پیش بینی سالانه بخشی که از چند هزار قطعه شروع می شود ممکن است به یک برنامه بلندمدت تبدیل شود و برنامه ابزارسازی باید این امکان را فراهم کند.
به اشتراک گذاری حجم مورد انتظار و مجموعه کاملی از ویژگی ها با شریک ابزارسازی خود در ابتدا از بسیاری از این مشکلات جلوگیری می کند.
وقتی هر دو نوع Die با هم کار می کنند
انتخاب همیشه یا-یا نیست. برخی از پروژه ها از یک قالب مرکب برای تولید یک لایه خالی مسطح با سوراخ های محکم و از یک قالب جداگانه برای اضافه کردن خم ها استفاده می کنند. برخی دیگر از یک قالب پیشرونده برای بدن تشکیل شده و یک عملیات ثانویه برای یک ویژگی حیاتی استفاده می کنند.
این مسیرهای ترکیبی زمانی معنا پیدا میکنند که یکی از ویژگیها نیاز به دقت موقعیتی در سطح ترکیب داشته باشد در حالی که بقیه قسمت نیاز به شکلگیری دارد. یک مهندس ابزار با تجربه، دستکاری اضافی را در برابر دقت به دست آمده می سنجد و ساده ترین مسیری را که مطابق با نقشه است، توصیه می کند.
نحوه انتخاب قالب مناسب برای قسمت خود
با سه سوال شروع کنید. آیا قسمت صاف است یا نیاز به خم شدن و فرم دهی دارد؟ تلورانس موقعیت سوراخ و صافی چقدر محکم است؟ و خروجی سالانه مورد انتظار چقدر است؟
یک قالب ترکیبی برای قطعات مسطح با دقت بالا و دسته های کوچک انتخاب کنید. یک قالب پیشرونده برای قطعات پیچیده شکل و تولید انبوه اتوماتیک با سرعت بالا انتخاب کنید. هیچ کدام در هر مورد بهتر نیست. هر کدام با سناریوی متفاوتی مطابقت دارند و بهترین راه حل آن است که با ساختار قطعه، الزامات تحمل و حجم سالانه مطابقت داشته باشد.
کار با Suzhou Shuangqisi Mold Equipment Co., Ltd. در مورد مهر زنی قالب ها و قطعات
در Suzhou Shuangqisi Mold Equipment Co., Ltd. ، ما به انتخاب قالب به عنوان یک تصمیم مهندسی نگاه می کنیم تا یک تصمیم فروش. مهندسان ما نقشه، الزامات تحمل و حجم سالانه شما را بررسی می کنند، سپس مسیر ابزارسازی را که دقت، کارایی و هزینه تولید را متعادل می کند، توصیه می کنند.
شما می توانید ما را کشف کنید مهر زنی فلزی دقیق اگر برای خط تولید خود به ابزارآلات نیاز دارید، یا از طریق ما روی قطعات نهایی با ما کار کنید قطعات مهر زنی فلزی خدمات نقشه قطعه و حجم مورد انتظار خود را برای ما ارسال کنید و Suzhou Shuangqisi Mold Equipment Co., Ltd. با یک پیشنهاد ابزار و نقل قول بازخواهد گشت.
پست قبلی
پرچ کردن در قالب برای قالب های مهر زنی مترقی: اصول و کاربردها
پست بعدی
تامین کنندگان مهر زنی آلومینیوم: نحوه ارزیابی قابلیت، ریسک و تناسب
ما محصولات.
کسب و کار خود را با یک تولید کننده OEM درست در اینجا شروع کنید!

به مشتریان جهانی راه حل های کلیدی کامل ارائه دهید
از طریق
نوآوری!
لینک های سریع
اخبار
اطلاعات تماس
-
 +86-139 1308 8972
-

-
 شماره 118 جاده Yexin، منطقه توسعه اقتصادی Wujiang، سوژو، چین
حق چاپ © Suzhou Shuangqisi Mold Equipment Co., Ltd. تمامی حقوق محفوظ است. قالب سفارشی مهر زنی تولید کنندگان قالب مهر زنی فلزی
