-
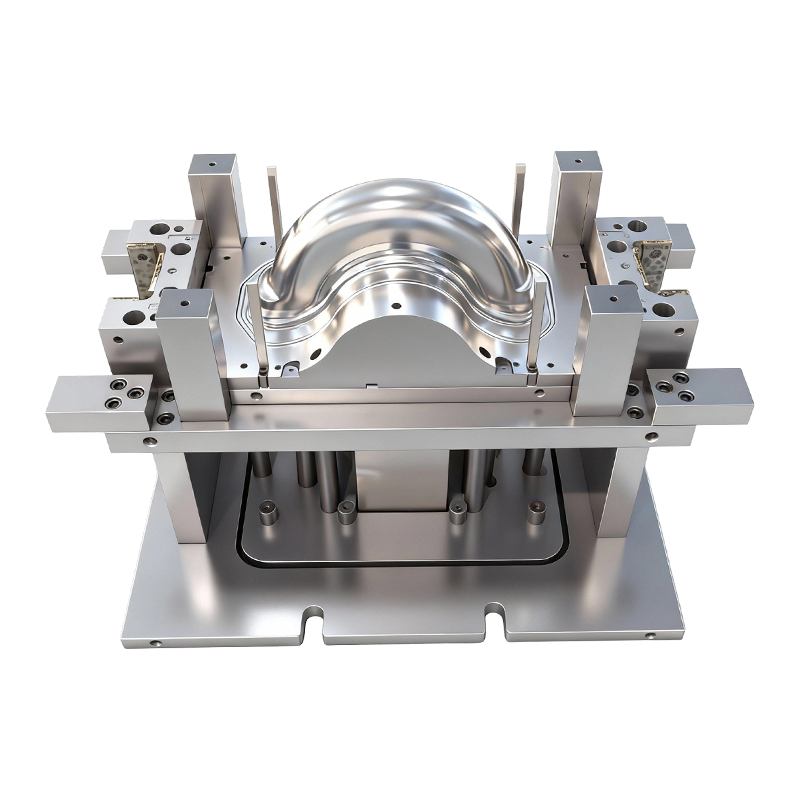
قالب کشش عمیق برای چرخ های جلو و عقب خودروهای برقی دو چرخ
این قالب کشش عمیق برای چرخ های جلو و عقب خودروه...
-
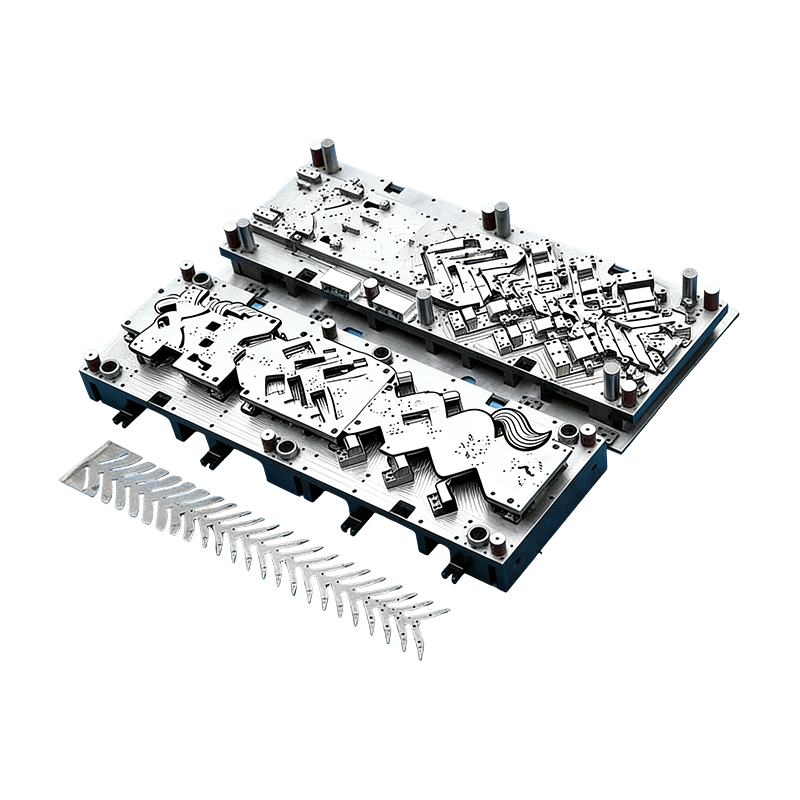
قالب های پیشرونده برای قطعات خودرو
این قالب پیوسته برای محفظه موتور خودرو به طور خ...
-
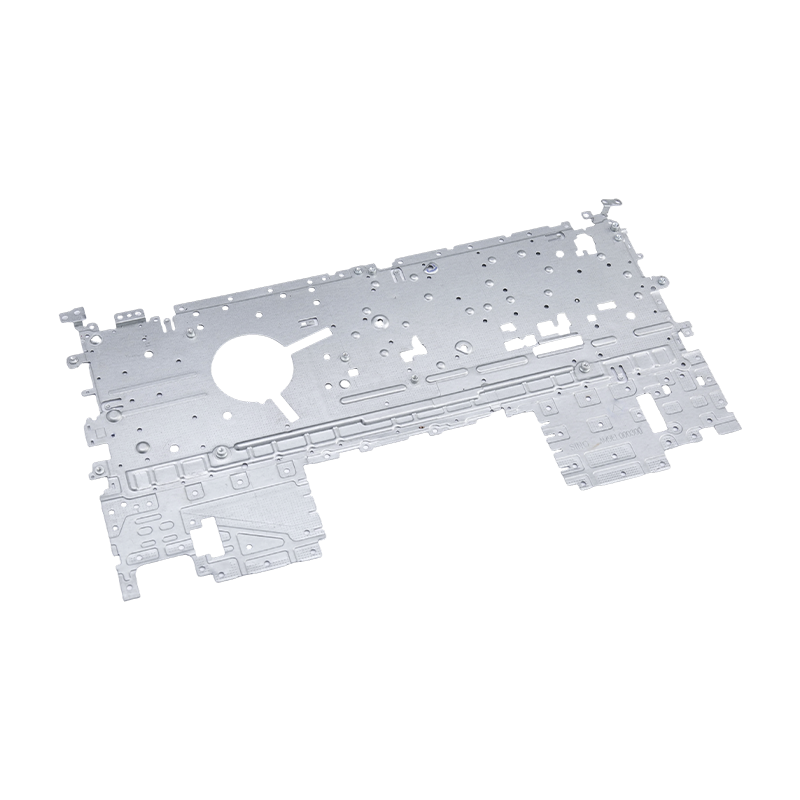
قطعات مهر زنی لپ تاپ
قطعات مهر و موم لپتاپ ما قطعات دقیقی هستند که ...
-
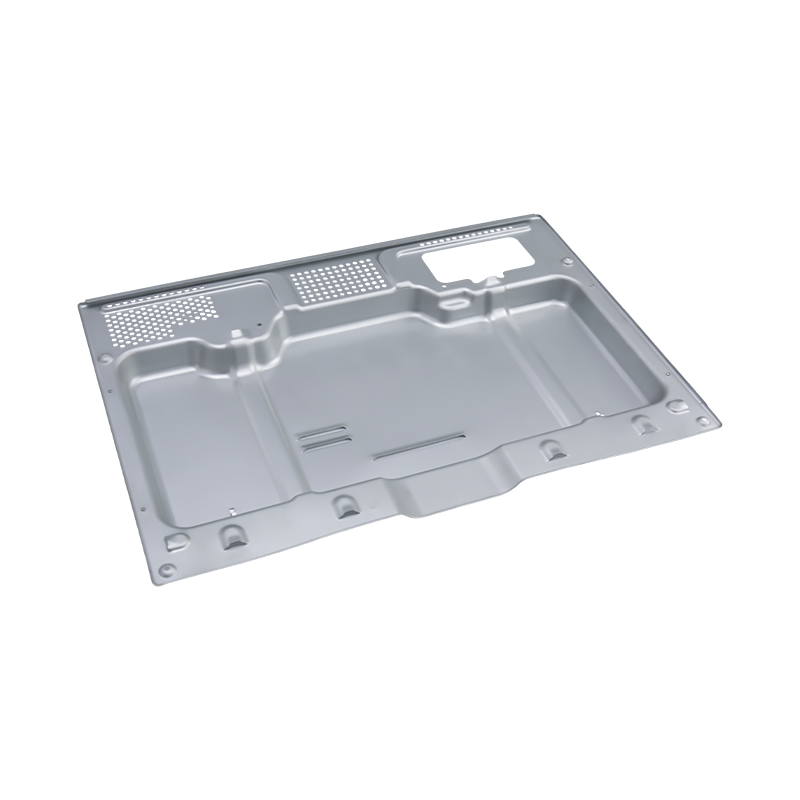
قطعات مهر زنی فر با کیفیت بالا
قطعات مهر زنی اجاق های پیشرفته ما قطعاتی هستند ...
-
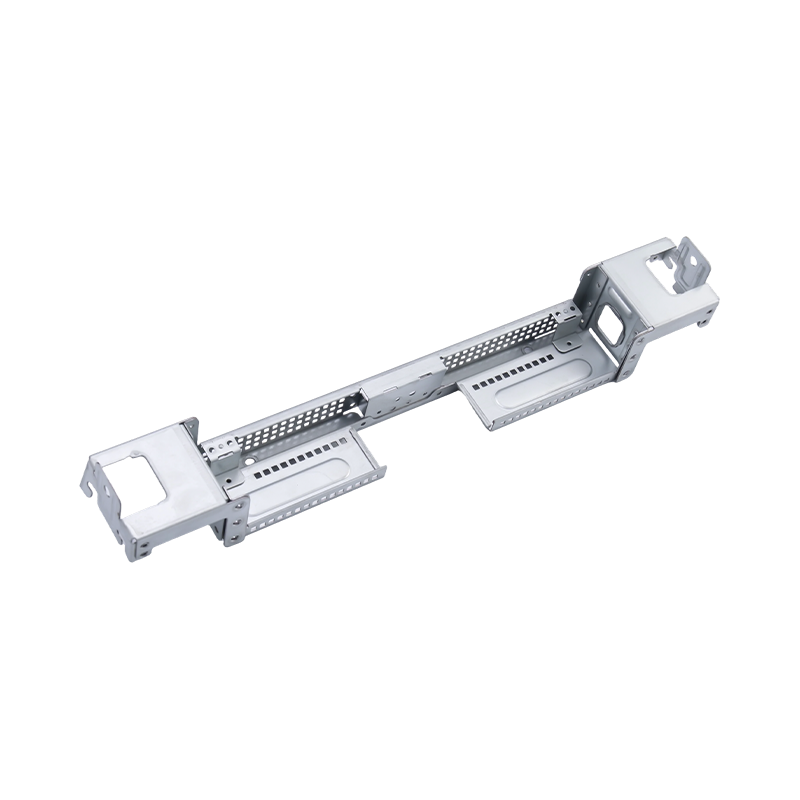
قطعات مهر زنی کامپیوتری با کیفیت بالا
قطعات مهر زنی کامپیوتر بزرگ ما، اجزای مهندسی دق...
-
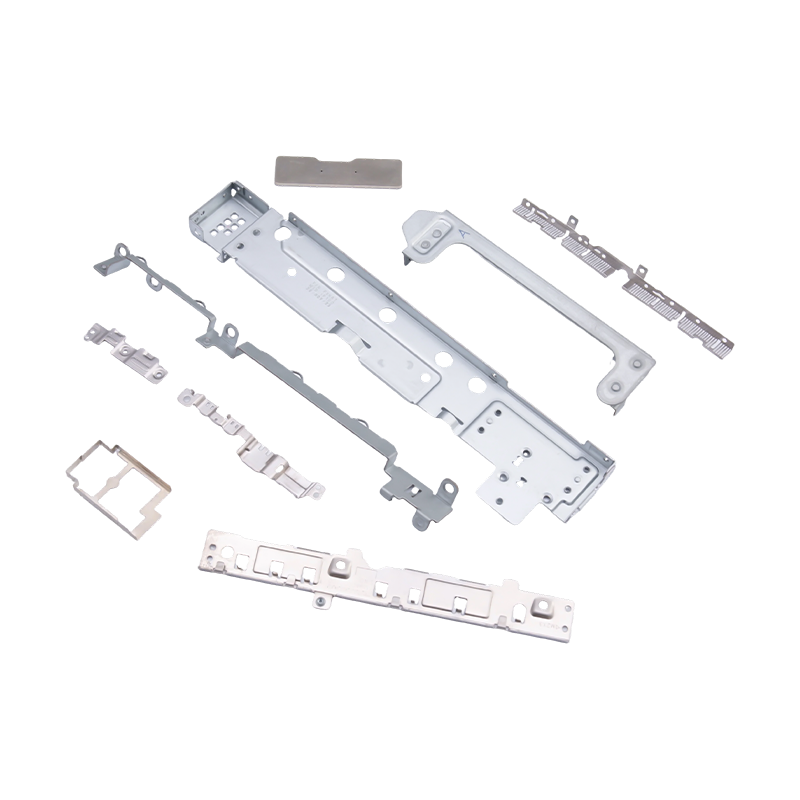
قطعات کوچک مهر شده برای لپ تاپ و تلفن همراه
به عنوان اجزای داخلی ضروری برای وسایل الکترونیک...

اخبار صنعت
پرچ کردن در قالب برای قالب های مهر زنی مترقی: اصول و کاربردها
2026-09-24
کاری که In-Die Riveting در داخل یک قالب Progressive انجام می دهد
اکثر مجموعههای مهر شده از طریق دو عملیات جداگانه حرکت میکنند: قطعات در یک قالب شکل میگیرند، سپس به یک پرس یا فیکسچر منتقل میشوند که در آنجا به هم متصل میشوند. پرچ کردن داخل قالب این سفر دوم را حذف می کند. ایستگاه پرچ در داخل یک قالب پیشرونده چند ایستگاهی قرار دارد، بنابراین سوراخ کردن، خم شدن، انباشتن، تغذیه پرچ، پرچ کردن، شکل دادن و خالی کردن همه در یک ابزار پیوسته اتفاق می افتد.
نتیجه یک قطعه چند لایه تمام شده و دائمی است که در یک فشار فشاری به هم متصل شده است. از آنجایی که اتصال با یک میخ پرچ پیش ساخته و مستقل ساخته می شود، فرآیند با جوشکاری، کلینچ کردن و پرچ کردن پرس آفلاین متفاوت است. هیچ ورودی حرارتی و سلول مونتاژ جداگانه ای وجود ندارد و هیچ اپراتور مجبور نیست قطعات نیمه تمام شده را از یک ماشین به ماشین دیگر منتقل کند.
منطق همان است که در هر فرآیند مهر زنی مترقی در مقایسه با مهر زنی انتقالی : نوار با یک زمین ثابت پیش می رود و هر ایستگاه یک کار را انجام می دهد. چیزی که پرچ کردن درون قالب را متمایز می کند این است که یکی از این کارها، عملیات اتصال مکانیکی است که زمان پرس را تعیین می کند و با سفتی خود قالب کنترل می شود.
چرخه کاری چهار مرحله ای
هر ایستگاه پرچ کردن، هر قسمتی که باشد، دنباله یکسانی را دنبال می کند. درک آن باعث میشود که ببینید دقت در کجا به دست میآید یا از دست میرود.
پیش شکل دهی و موقعیت یابی
نوار حامل با خلبان های دقیق به موقعیت خود هدایت می شود. سپس ایستگاههای سوراخکاری و خمشی به ترتیب کار میکنند، لایههای ورق را روی هم میچینند و سوراخهای پرچ را به گونهای تراز میکنند که قبل از معرفی پرچ، هم محور باشند. اگر سوراخ ها در این نقطه تراز نباشند، هیچ پانچ پرچ کننده ای نمی تواند مفصل را بعداً نجات دهد.
تغذیه پرچ اتوماتیک
یک فیدر کاسه ارتعاشی خارجی پرچ ها را مرتب می کند و آنها را یکی یکی از طریق هوا به ایستگاه موقعیت یابی در قالب پایینی می رساند. حسگرها به دنبال پرچ های گم شده یا گیر افتاده هستند. هنگامی که آنها یک عیب را تشخیص می دهند، فوراً محافظ پرس را فعال می کنند، بنابراین یک تغذیه بد به جای آسیب رساندن به ابزار یا ایجاد یک قطعه معیوب، پرس را متوقف می کند.
پرچین و فرم دهی سرد
همانطور که پرس پایین می آید، پانچ پرچ نیروی عمودی اعمال می کند. ساقه پرچ از سوراخ های از پیش سوراخ شده عبور می کند و دم در برابر محدودیت قالب پخش می شود و یک سر پرچ جامد را تشکیل می دهد. لایه ها بدون هیچ شکافی بین آنها قفل شده اند و کل رویداد تغییر شکل پلاستیک سرد است.
شکل دهی و تخلیه
پس از باز شدن قالب، مجموعه به سمت شکلدهی، کالیبراسیون ابعادی و ایستگاههای بازرسی و سپس به سمت خالی کردن نهایی حرکت میکند. جزء تمام شده، قالب را از قبل پرچ شده و بررسی شده باقی می گذارد.
ماژول های اصلی یک سیستم پرچین درون قالبی
یک قالب پرچین قابل اعتماد در واقع چهار سیستم است که به عنوان یک سیستم کار می کنند. ضعف در هر یک از آنها به سرعت در سطل قراضه ظاهر می شود.
| ماژول | اجزای اصلی | آنچه را کنترل می کند |
|---|---|---|
| قالب اصلی مهر زنی | ایستگاه های سوراخ کردن، خم شدن، شکل دهی و خالی کردن | تعیین موقعیت نوار و تراز لایه ها |
| تغذیه پرچ اتوماتیک | کاسه ویبره، جداسازی و تحویل پنوماتیک | یک پرچ، در جای مناسب، هر ضربه |
| واحد پرچین دقیق | پانچ پرچین، درج موقعیت، نگهدارنده فشار بالا، قطعات هدایت کننده | شکل سر، سفتی و قوام مفصل |
| تشخیص و حفاظت | سنسور برای پرچ های گم شده، شل یا گیر کرده | از نقص و برخورد قالب جلوگیری می کند |
واحد پرچ سزاوار توجه ویژه است. پانچ، درج، نگهدارنده و راهنماهای آن تعیین میکنند که مفصل از اولین ضربه تا میلیونیم چقدر پایدار باشد. یک ساختار قالب سفت و سخت و یک سیستم هدایت با دقت بالا همان چیزی است که باعث حفظ دقت پرچ و استحکام قفل در تلورانس می شود، زیرا هیچ چیز در این فرآیند به مهارت اپراتور وابسته نیست.
چرا یک مرجع موقعیت یابی دقت را بهبود می بخشد؟
در مونتاژ آفلاین، هر مرحله مدیریت یک خطای جدید در گیره ایجاد می کند. قطعه برداشته می شود، در یک فیکسچر قرار می گیرد، دوباره قرار می گیرد و به هم متصل می شود. افست های کوچک در هر یک از این مراحل جمع می شوند.
پرچ کردن داخل قالب از این امر جلوگیری می کند زیرا نوار حامل به عنوان یک مرجع موقعیت یابی واحد از اولین ایستگاه تا آخرین ایستگاه عمل می کند. پرچ همیشه نسبت به ویژگی هایی که در همان قالب، روی همان نوار، چند لحظه قبل سوراخ شده است، قرار می گیرد. به همین دلیل است که این فرآیند چنین موقعیت پرچ، ارتفاع سر و استحکام کششی ثابتی را در طول دوره های تولید بسیار طولانی ارائه می دهد.
همین ادغام از خروجی بالا پشتیبانی می کند. با تغذیه، اتصال و بازرسی خودکار داخل قالب، میزان نیروی کار کاهش می یابد، گردش قطعات نیمه تمام ناپدید می شود و تولید مداوم در حجم های میلیون قطعه عملی می شود.
محافظت از پوشش های رسانا
برای قطعات الکتریکی، روش اتصال به اندازه اتصال اهمیت دارد. گرمای جوشکاری میتواند سطح آبکاری شده را بسوزاند یا اکسید کند و پوشش آسیبدیده به معنای مقاومت بالاتر تماس دقیقاً در جایی است که قطعه باید هدایت شود.
پرچین سرد از این مشکل جلوگیری می کند. این فرآیند از گرما استفاده نمی کند، بنابراین آبکاری نیکل، نقره و طلا دست نخورده باقی می ماند بدون اکسیداسیون یا سوختگی، و ورق از بین نمی رود. این یکی از دلایل اصلی مناسب بودن فرآیند با اجزای الکتریکی دقیق و قطعات رسانای انرژی جدید است، جایی که هدایت پایدار یک نیاز طراحی است تا یک اولویت.
انتخاب بین پرچ های نیمه لوله ای و جامد
هر دو نوع پرچ می توانند به طور خودکار در قالب تغذیه شوند و در اثر شکل دهی سرد ناراحت شوند، بنابراین انتخاب به باری است که اتصال باید تحمل کند.
- پرچ های نیمه لوله ای انتخاب اصلی هستند. ساقه توخالی آنها به نیروی شکل دهی کمتری نیاز دارد که برای اکثر اتصالات سخت افزاری دقیق ورق نازک مناسب است.
- پرچ های جامد در جایی استفاده می شود که اتصال با بارهای کششی یا سنگین مواجه است و یک ساقه پرتر و قوی تر ارزش نیروی تشکیل دهنده اضافی را دارد.
سازگاری مواد گسترده است. مواد رایج مهر زنی مانند فولاد نورد سرد، فولاد ضد زنگ، مس، برنج و آلیاژ آلومینیوم را می توان از این طریق به هم وصل کرد. از آنجایی که این فلزات در پشت فنری و سختی متفاوت هستند، پانچ پرچ و درج قالب معمولاً روی دسته مواد خاص تنظیم می شوند.
برنامه های کاربردی معمولی
پرچ کردن درون قالب در جایی رایج است که دقت ابعاد، رسانایی و تکرارپذیری همه به طور همزمان اهمیت دارند. صنایع اصلی الکترونیک خودرو، سیستم های الکتریکی انرژی جدید، لوازم خانگی دقیق و سوئیچ های کنترل صنعتی هستند.
قطعات معمولی عبارتند از:
- مجموعه های تماس نقره ای رله
- ترکش اتصال باتری
- باسبار
- مجموعه های ترمینال رابط
- سوئیچ سخت افزار رسانا
- اجزای محافظ دقیق
چیزی که این قطعات به اشتراک می گذارند هندسه کوچک و نازکی است که در حجم های بسیار بالا تولید می شود، با اتصالی که باید از نظر الکتریکی و مکانیکی قابل اعتماد باشد. این مشخصاتی است که در آن قالب پرچین تک زمانه و کاملاً خودکار سریعترین بازپرداخت را دارد.
نقاط طراحی که تعیین میکنند آیا قالب کارایی دارد یا خیر
پرچ کردن درون قالب پس از اجرا ساده به نظر می رسد، اما جزئیات خیلی قبل از اولین آزمایش تنظیم می شوند. چند تصمیم بیشتر وزن را به دوش می کشند.
- طرح نواری. ایستگاه پرچ به فضای کافی برای پانچ، درج و مسیر تغذیه نیاز دارد و نوار باید از طریق ایستگاه های خمشی و انباشتگی که قبل از آن قرار می گیرند، ثابت بماند.
- تراز سوراخ. سوراخهای سوراخشده در هر لایه باید در فاصله پرچ قرار بگیرند، بنابراین طراحی راهنما و راهنما باید همراه با گام نوار در نظر گرفته شود.
- قابلیت اطمینان تغذیه جهت گیری، جداسازی و تحویل پرچ باید با سرعت کامل فشار قابل تکرار باشد. خطاهای تغذیه شایع ترین علت توقف است.
- پوشش سنسور تشخیص باید وجود پرچ را قبل از ضربه تایید کند و بعد از آن پرچ های شل یا گیر کرده را بگیرد، بنابراین خطاها هرگز به پایین دست منتقل نمی شوند.
- دسترسی به تعمیر و نگهداری منگنه ها و درج های پرچین می پوشند. قالبی که برای تغییر سریع طراحی شده است، در طول عمر تولید طولانی مدت زمان کار را بالا نگه می دارد.
تیم هایی که ایستگاه پرچ را به عنوان یک فکر بعدی در نظر می گیرند، تمایل دارند این محدودیت ها را در طول آزمایش کشف کنند. تیم هایی که کل پیشرفت را با هم برنامه ریزی می کنند، از آنها اجتناب می کنند.
جایی که پرچ کردن درون قالب در برنامه مهر زنی قرار می گیرد
پرچ کردن در قالب یکی از اعضای خانواده وسیع تری از عملیات یکپارچه است. این فلسفه خود را با ضربه زدن درون قالب و سایر مراحل اتصال که کار مونتاژ را به مطبوعات منتقل می کند، به اشتراک می گذارد، موضوعی که با جزئیات بیشتر در این توضیح توضیح داده شده است. چگونه مهر زنی و پیوستن در یک فشار ادغام می شوند .
این که آیا انتخاب درستی است یا خیر بستگی به قطعه دارد. این به حجم بالا و طرح های پایدار پاداش می دهد، زیرا سرمایه گذاری ابزار در بسیاری از قسمت ها پخش شده است. برای حجم های بسیار کم یا مجموعه هایی که هندسه آنها اغلب تغییر می کند جذابیت کمتری دارد. با این حال، برای برنامههایی در محدوده مناسب، حذف مرحله مونتاژ ثانویه میتواند زمان تحویل را کوتاه کند و آسیبهای مربوط به حمل و نقل را به طور همزمان کاهش دهد.
ساخت قالب و قطعات پرچین با سوژو شوانگقیسی
یک قالب پرچین فقط به خوبی ابزار پشت آن عمل می کند. Suzhou Shuangqisi ابزار دقیق پیشرفته و این شرکت را طراحی و می سازد قالب های مهر زنی الکترونیکی برای قطعات کوچک و با دقت بالا یک نقطه شروع طبیعی برای برنامه های ترمینال، تماس و باسبار هستند که نیاز به پرچ کردن یکپارچه دارند.
در جایی که قطعه یک اتصال دهنده یا ترمینال است، قالب مهر زنی مترقی با سرعت بالا برای قطعات اتصال و ترمینال نوع ابزار چند ایستگاهی را نشان می دهد که این کار بر روی آن ساخته شده است. برای طرحبندیهای پیچیدهتر با بسیاری از ایستگاهها، قالب مهر زنی مترقی چند ایستگاهی با درج کاربید به عمر طولانی ابزار در تولید پر تقاضا و با حجم بالا می پردازد.
تغذیه پرچ، حسگر و محافظت از پرس نیز مشکلات اتوماسیون هستند و مشکلات ابزارآلات را نیز می توان از آنها پشتیبانی کرد. تجهیزات اتوماسیون مهر زنی برای تغذیه و جابجایی . خریدارانی که ترجیح میدهند به جای ابزارآلات، اجزای نهایی را تهیه کنند، میتوانند مرور کنند قطعات مهر زنی الکترونیکی ساخته شده به نقشه های مشتری ، یا بررسی کنید طیف کاملی از قطعات مهر زنی .
همان اصول پیوستن به سخت افزارهای انرژی جدید گسترش می یابد. به عنوان مثال، برنامه هایی که اتصالات رسانا را با محفظه های تشکیل شده جفت می کنند، می توانند نگاه کنند قطعات مهر زنی پوشش باتری برای وسایل نقلیه الکتریکی به عنوان مرجعی برای صافی و کنترل شکل دهی با فرمت بزرگ.
شروع یک پروژه پرچین
سریع ترین راه برای ارزیابی امکان سنجی ارسال نقشه ها، مشخصات پرچ، مواد و ضخامت ورق و حجم سالانه است. از این چهار ورودی، یک تیم مهندسی میتواند در مورد چیدمان نوار، روش تغذیه و اینکه آیا یک پرچ نیمه لولهای یا جامد برای بار مناسب است، مشاوره دهد.
اگر یک مجموعه پرچ شده دارید که در حال حاضر به صورت آفلاین متصل شده است، یا یک قطعه رسانای جدید هنوز در مرحله مفهومی است، با تیم مهندسی Suzhou Shuangqisi تماس بگیرید تا در مورد نیازهای قالب پرچین خود صحبت کنید . مکالمه اولیه در مورد مفصل معمولاً در زمان بیشتری نسبت به هر تغییر بعدی در قالب صرفه جویی می کند.
پست قبلی
مهر زنی پیشرونده قطعات خودرو: قالب ها، تحمل ها، هزینه ها و راهنمای حجم
پست بعدی
قالب ترکیبی در مقابل قالب پیشرونده: تفاوت ها، کاربردها و نحوه انتخاب
ما محصولات.
کسب و کار خود را با یک تولید کننده OEM درست در اینجا شروع کنید!

به مشتریان جهانی راه حل های کلیدی کامل ارائه دهید
از طریق
نوآوری!
لینک های سریع
اخبار
اطلاعات تماس
-
 +86-139 1308 8972
-

-
 شماره 118 جاده Yexin، منطقه توسعه اقتصادی Wujiang، سوژو، چین
حق چاپ © Suzhou Shuangqisi Mold Equipment Co., Ltd. تمامی حقوق محفوظ است. قالب سفارشی مهر زنی تولید کنندگان قالب مهر زنی فلزی
