-
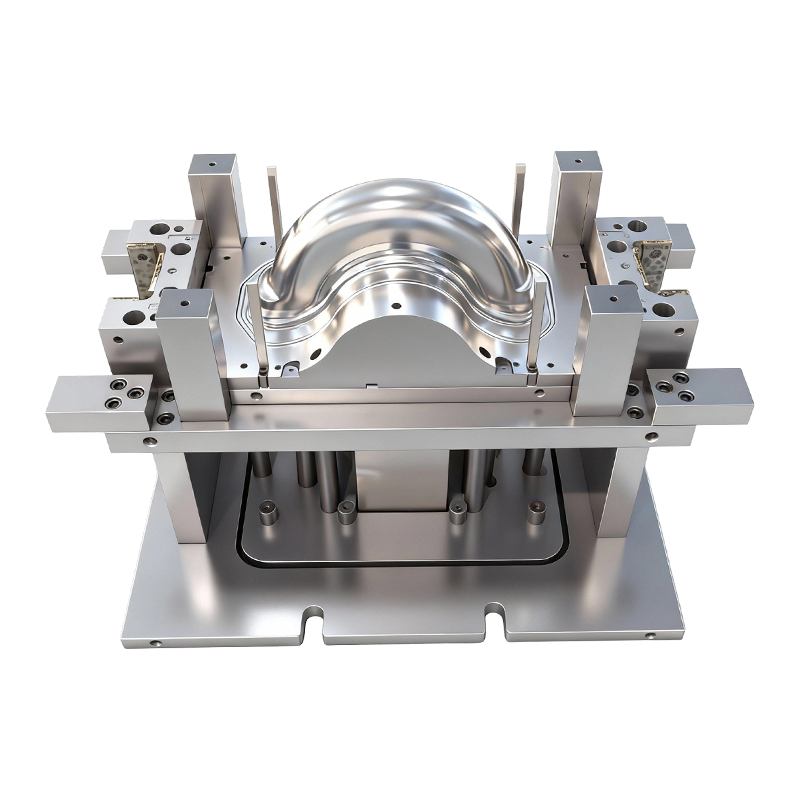
قالب کشش عمیق برای چرخ های جلو و عقب خودروهای برقی دو چرخ
این قالب کشش عمیق برای چرخ های جلو و عقب خودروه...
-
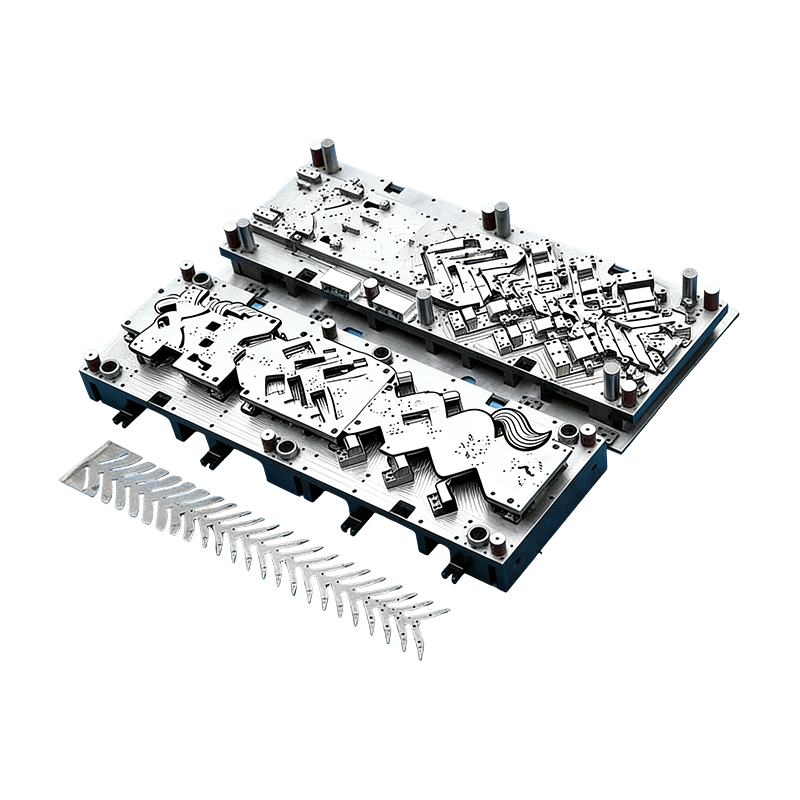
قالب های پیشرونده برای قطعات خودرو
این قالب پیوسته برای محفظه موتور خودرو به طور خ...
-
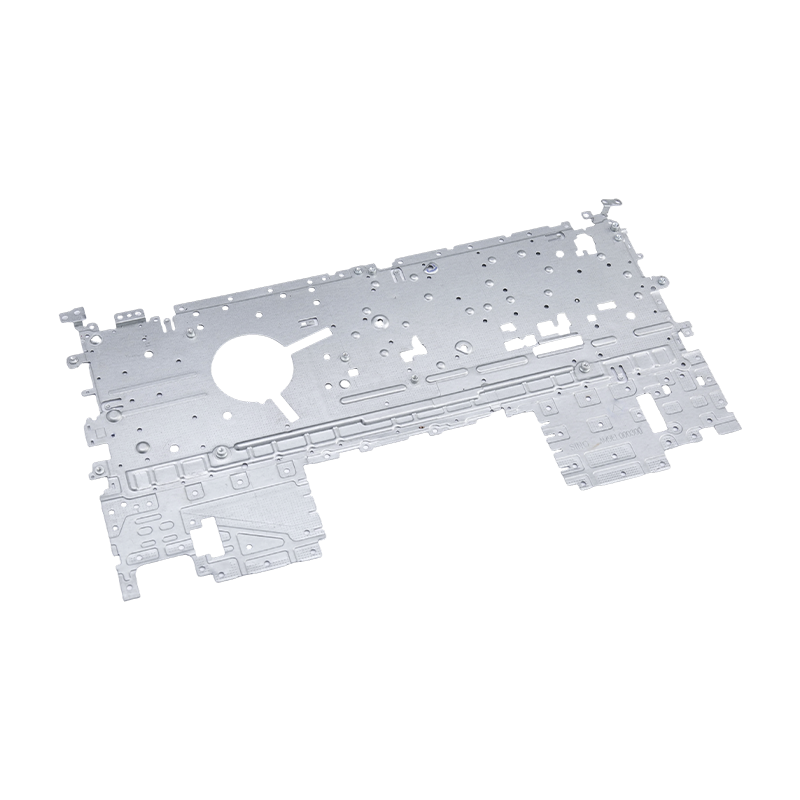
قطعات مهر زنی لپ تاپ
قطعات مهر و موم لپتاپ ما قطعات دقیقی هستند که ...
-
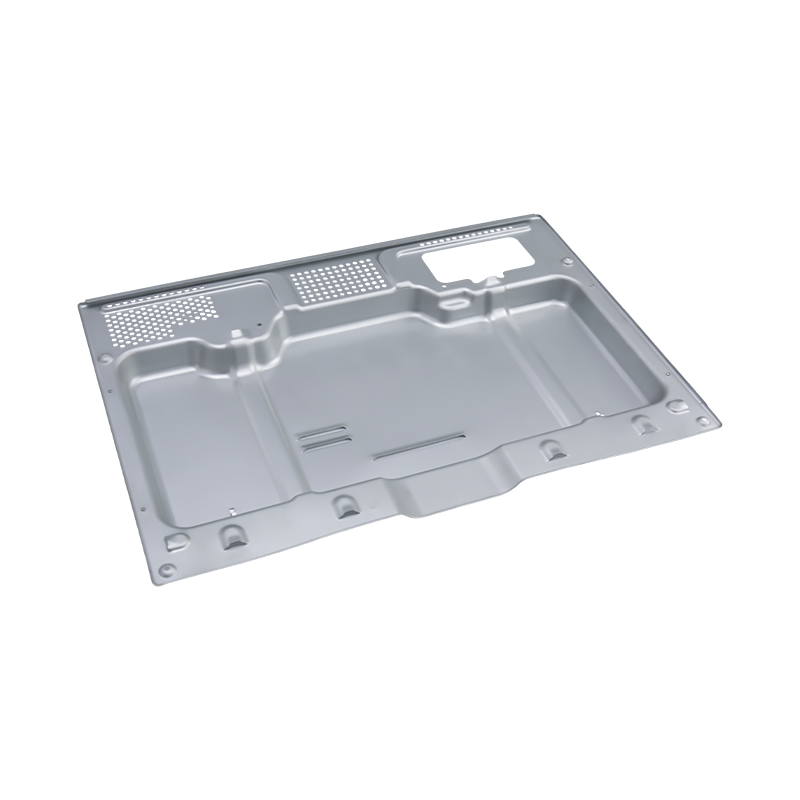
قطعات مهر زنی فر با کیفیت بالا
قطعات مهر زنی اجاق های پیشرفته ما قطعاتی هستند ...
-
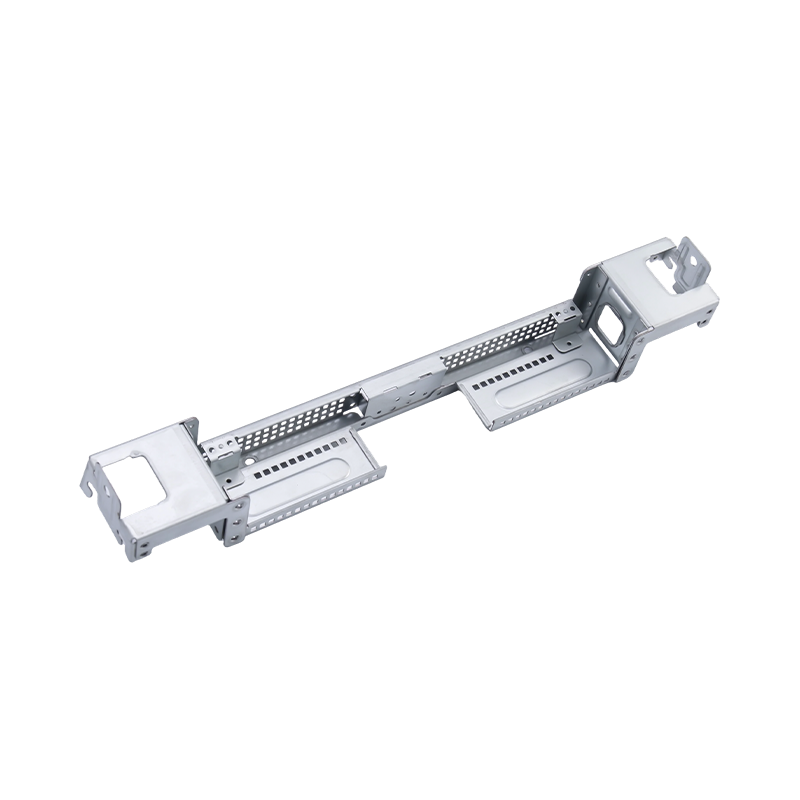
قطعات مهر زنی کامپیوتری با کیفیت بالا
قطعات مهر زنی کامپیوتر بزرگ ما، اجزای مهندسی دق...
-
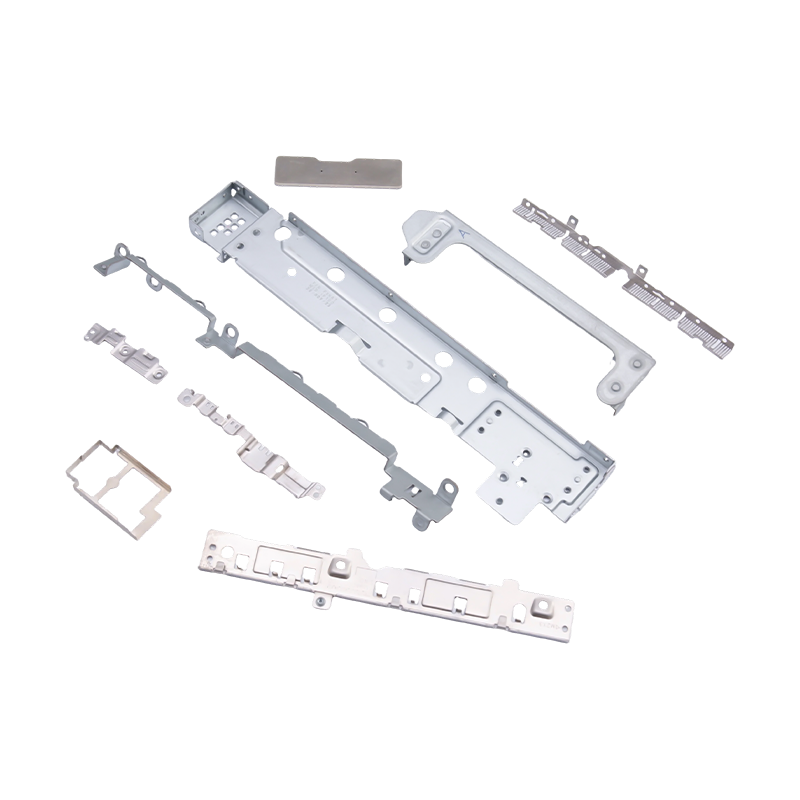
قطعات کوچک مهر شده برای لپ تاپ و تلفن همراه
به عنوان اجزای داخلی ضروری برای وسایل الکترونیک...

اخبار صنعت
صفحه اصلی / اخبار / اخبار صنعت / مهر زنی پیشرونده قطعات خودرو: قالب ها، تحمل ها، هزینه ها و راهنمای حجم
مهر زنی پیشرونده قطعات خودرو: قالب ها، تحمل ها، هزینه ها و راهنمای حجم
2026-10-08
یک پایه صندلی 1.8 میلی متری HSLA 340 بگیرید. آن را روی یک قالب پیشرونده 14 ایستگاهی که از سیم پیچ تغذیه می شود، اجرا کنید و قیمت قطعه معمولاً در حدود 40 درصد چیزی است که یک سلول دستی شش پرس تک عمل شارژ می کند. خط پیشرونده موقعیت سوراخ را در داخل ± 0.08 میلی متر در سراسر یک شیفت کامل با یک سیم پیچ بارگذاری اپراتور نگه می دارد. سلول دستی به چهار نفر برای تغذیه جاهای خالی نیاز دارد و همچنان در شیفت سوم از تحمل خارج می شود. این شکاف کل استدلال برای مهر زنی پیشرونده بر روی قطعات خودرو است - و تنها زمانی برقرار است که حجم، طرح نوار و فولاد ابزار از ابتدا به درستی مشخص شده باشد.
پاسخ کوتاه برای اکثر برنامه های خودرو:
- هنگامی که حجم سالیانه تقریباً 150000 تا 200000 قطعه برای یک قطعه کلاس براکت پاک می شود، مهر زنی پیش رونده ارزان ترین مسیر می شود، و زمانی که چندین شماره قطعه در یک نوار مشترک هستند، بسیار کمتر می شود.
- استفاده از مواد - نه سرعت فشار - بزرگترین اهرم هزینه تک است. سه درصد کاهش عرض نوار معمولاً از ده درصد کاهش زمان چرخه در کل هزینه هر قطعه بهتر است.
- تلورانسها در سراسر ایستگاهها جمع میشوند، بنابراین موقعیت سوراخ، زاویه خم و صافی باید به ایستگاههای خاص اختصاص داده شود تا به نقشه نهایی.
- قالب ها، قطعات مهر شده و اتوماسیون خوراک باید به عنوان یک سیستم مهندسی شوند. آنها را در سه تامین کننده تقسیم کنید و پشته تحمل معمولاً اولین قربانی است.
جایی که مهر زنی مترقی جایگزین ها را شکست می دهد
یک قالب پیشرونده هر عملی را انجام میدهد - سوراخ کردن، کشیدن، برش، شکلدهی، فلنج زدن و جداسازی - را در یک فشار پرس انجام میدهد و نوار در هر ضربه یک گام جلو میرود. این قطعه هرگز توسط شخصی بین عملیات کنترل نمی شود، که دقت و صرفه جویی در کار هر دو از آنجا ناشی می شود. اقتصاد بسته به سه متغیر تغییر میکند: حجم، ضخامت مواد و تعداد ایستگاههایی که هندسه واقعاً به آن نیاز دارد.
قطعات گیج نازک زیر 3 میلی متر با حجم سالیانه بالا، کاندیدای کلاسیک پیشرو هستند. بخشهای سنگینتر بالای 6 میلیمتر، یا قطعاتی با کشش عمیق که نیاز به چندین ایستگاه ترسیم مجدد دارند، اغلب به جای قالبهای کشش عمیق یا قالبهای انتقالی ترجیح داده میشوند - قبض ابزارآلات برای قالب پیشرونده 20 ایستگاهی در یک عضو کف 5 میلیمتری در مقابل خط انتقال چهار لغزنده به سختی قابل توجیه است.
طرح نواری
گام، عرض وب و طراحی حامل، استفاده از مواد را قبل از قطع شدن یک ایستگاه تعیین می کند. کاهش 2 میلی متری وب در یک سیم پیچ 300 میلی متری ارزش بیشتری نسبت به اکثر ارتقاءهای پرس دارد.
تعداد ایستگاه ها
هر ایستگاه اضافه شده هزینه قالب، بار تعمیر و نگهداری و تناژ پرس را افزایش می دهد. ایستگاههای بیکار گاهی اوقات عمداً برای تجدیدنظر در آینده رزرو میشوند - یک محافظ ارزان در برابر تغییر طراحی.
پنجره تناژ
نیروی برش در لحظه برش به اوج خود می رسد. قالبی که با فشار 250 تن بر روی کاغذ قرار می گیرد، می تواند روی یک نوار سخت از کنار آن عبور کند، بنابراین حاشیه تناژ 20 تا 30 درصد عملی عادی است.
درجه فولاد ابزار
کاربید پوشش داده شده یا فولاد متالورژی پودری در ایستگاه های سوراخکاری، فواصل سنگ زنی مجدد را در نوارهای با استحکام بالا افزایش می دهد، اما تنها زمانی که کفشک قالب و ستون های راهنما به اندازه کافی سفت و محکم باشند تا با هم مطابقت داشته باشند.
آنچه در واقع در داخل یک قالب پیشرونده اتفاق می افتد
توالی ایستگاه حامل مهندسی است. یک ابزار پیشرونده معمولی خودرو با یک سوراخ و ایستگاه بریدگی باز می شود، به اولین کشش یا فرم حرکت می کند، با سفت شدن مواد، برش و سوراخ کردن را اضافه می کند، سپس با فلنج کردن، محدود کردن و یک برش جداکننده به پایان می رسد که تا آخرین ضربه قسمت را روی کریر باقی می گذارد.
سه جزییات تعیین می کنند که آیا ابزار پس از شش ماه تولید دارای تحمل است یا خیر. پین های پیلوت باید قبل از هر ایستگاه برشی درگیر شوند تا موقعیت نوار قفل شود. صفحه استریپر باید نوار را در طول کشش صاف نگه دارد، در غیر این صورت پانل به طور ناهموار به عقب برمی گردد. و ضایعات باید بدون ورود مجدد به مسیر نواری از طریق لولهها به سمت پایین خارج شود - شلاق برگشتی تنها شایعترین علت آسیب فاجعهبار قالب است.
در فولادهای پیشرفته با استحکام بالا، جبران برگشت فنری به جای اینکه بعداً اصلاح شود، در ایستگاههای فرم تعبیه میشود. سازندگان قالب معمولاً فلنج را با یک زاویه محاسبه شده بیش از حد خم می کنند و سپس آن را مجدداً باز می کنند، زیرا یک نوار 590 مگاپاسکال یا 780 مگاپاسکال به خودی خود زاویه اسمی را حفظ نمی کند. تفاوت بین مهر و موم فلزی مترقی و انتقالی به نحوه حمل و نقل قطعه بین این ایستگاه ها برمی گردد - یکی به حامل نوار، دیگری به مکانیزم انتقال متکی است - و این انتخاب هزینه ابزار، زمان چرخه و تحملی را که می توانید به طور واقع بینانه قول دهید تغییر می دهد.
پیشرو در مقابل انتقال در مقابل دستی: مقایسه کنار هم
جدول زیر سه مسیر را برای یک براکت ساختاری خودروهای سایز متوسط با حدود 200000 قطعه در سال مقایسه میکند. ارقام مقادیر برنامه ریزی معمولی هستند که برای مقایسه تامین کننده استفاده می شوند، نه نقل قول ها.
معیار
مرگ پیشرونده
مرگ انتقال
دستی / تک اقدام
سرمایه گذاری ابزار
بالا
متوسط
کم
قیمت قطعه 200 هزار در سال
کمest
اواسط
بالاest
موقعیت سوراخ قابل دستیابی
0.05 ± تا 0.10 ± میلی متر
0.10 ± تا 0.20 ± میلی متر
± 0.25 میلی متر و رانش
زمان تغییر
2 تا 6 ساعت
1 تا 3 ساعت
20 تا 45 دقیقه
اپراتورها در هر شیفت
1
2
4 تا 6
باند حجمی مناسب
150 هزار و بالاتر
50 تا 150 هزار
زیر 50 هزار
 قالب های پیشرونده برای محفظه موتور خودرو و قطعات کوچک بالا-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. مشاهده محصول →
توجه داشته باشید که کراس اوور در کجا قرار دارد. کمتر از حدود 50000 قطعه در سال، استهلاک ابزاری غالب است و مسیر دستی همچنان بر هزینه کل برنده است. بین 50000 تا 150000 پاسخ به پیچیدگی قطعه بستگی دارد و اینکه آیا شماره قطعه دوم میتواند همان نوار را به اشتراک بگذارد - این گزینه نوار مشترک اغلب چیزی است که باعث میشود یک ابزار پیشرونده در هجده ماه پسانداز کند.
سه معیار پنهان که سودآوری خط را تعیین می کند
مظنه ها معمولاً قیمت قطعه و هزینه ابزار را نشان می دهند. آنها به ندرت استفاده از مواد، اثربخشی کلی تجهیزات یا نرخ ضایعات را پس از دو بار آسیاب کردن یک ابزار نشان می دهند. این سه عدد اغلب بین دو تامین کننده بیشتر از قیمت پیشنهادی متفاوت است.
مترقی
OEE 76٪
انتقال
OEE 61٪
سلول دستی
OEE 44٪
OEE برای یک خط مترقی منعکس کننده سه چیز است که با هم کار می کنند: در دسترس بودن پرس، نظم تغذیه و تغییر سیم پیچ، و بازده پاس اول. خطی که با سرعت 60 حرکت در دقیقه اجرا میشود اما هر چهل دقیقه یک بار برای یک جم متوقف میشود، معمولاً در برابر یک حرکت با سرعت 45 حرکت در دقیقه با یک مسیر ضایعات تمیز شکست میخورد. هنگام مقایسه تامین کنندگان، زمان واقعی تعویض سیم پیچ، سرعت گام و ضربه، و تعداد قطعات بین دوباره سنگ زنی - نه حداکثر سرعت پرس را بخواهید.
جایی که از قطعات مهر زنی پیشرونده خودرو استفاده می شود
کار پیشرو بر بخشهای پرحجم یک وسیله نقلیه به جای کل ساختار تسلط دارد. توزیع زیر نشاندهنده خانوادههای قطعه معمولی است که بر روی ابزارهای پیشرفته و چند ایستگاهی تولید میشوند.
- EV و پیشرانه - 42٪: محفظه های موتور، صفحات پوشش باتری، شینه های مسی ولتاژ بالا و براکت های واحد محرک.
- بدنه، صندلی و ساختار - 24٪: چارچوب صندلی، براکت های تقویت کننده، صفحات چفت و اعضای بدنه کوچک.
- سوخت، اگزوز و وسایل نقلیه تجاری - 18٪: صفحات انتهای مخزن، سپرهای حرارتی و براکت کامیون های سنگین.
- تجهیزات الکترونیک و صنعتی - 16٪: شاسی سرور، پوستههای فر، قطعات ساختاری لپتاپ و تلفن، محفظههای سرو درایو و اجزای کمپرسور.
 قطعات مهر زنی شینه مسی خودروهای انرژی نو باسبارهای مسی با خلوص بالا مهر دقیق برای توزیع جریان ولتاژ بالا EV، مربوط به جاهایی که اتصالات رسانا، مقاومت کم و مهر زنی مجاور خودرو نیاز به ادغام تامین کننده نزدیک دارند. مشاهده محصول →
خانواده باسبار مسی ارزش فراخوانی دارد. این قطعات یک ماده نرم و بسیار رسانا را با مشخصات سخت و صافی ترکیب می کنند و اغلب همزمان با قطعات فولادی اطراف در تجهیزات مجاور تولید می شوند. تامین کننده ای که در حال حاضر هر دو را اجرا می کند قطعات مهر زنی خودرو و کار مهر زنی الکترونیکی معمولاً دارای اتاق ابزار و عمق اندازه گیری برای رسیدگی به هر دو سیستم مواد بدون منحنی یادگیری طولانی در اولین اجرا است.
تعیین یک برنامه مهرسازی پیشرونده: هفت مرحله
بیشتر هزینه های بیش از حد در برنامه های مترقی ناشی از توالی یابی است، نه از خود قالب. ترتیب زیر نشان می دهد که چگونه تصمیمات طراحی، ابزار و اتوماسیون در واقع یکدیگر را محدود می کنند.
- ابتدا طرح نوار را اصلاح کنید. قبل از انتخاب تعداد ایستگاه، گام، تار و عرض سیم پیچ را در مقابل هندسه خالی تنظیم کنید. هر تصمیم بعدی این هندسه را به ارث می برد.
- تلرانس ها را به ایستگاه ها اختصاص دهید. تصمیم بگیرید که کدام ایستگاه دارای موقعیت سوراخ، کدام یک دارای زاویه خم و کدام یک دارای صافی است. تلورانس های ترسیمی مبهم در طول PPAP به مناقشه تبدیل می شود.
- پرس را با حاشیه اندازه کنید. اوج نیروی برشی را محاسبه کنید، نه نیروی متوسط، و 20 تا 30 درصد فضای سر را برای ارتقای مواد در آینده حفظ کنید.
- در مورد محدوده اتوماسیون زود تصمیم بگیرید. بارگیری کویل، صاف کننده، فیدر، نوار نقاله ضایعات و حمل و نقل خروجی، همه تغییرات ارتفاع قالب و زمان بندی چرخه را در صورتی که دیر به پروژه برسند.
- شبیه سازی مرگ را اجرا کنید. شبیهسازی شکلدهی قبل از برش فولاد باعث بازگشت فنر و نازک شدن آن میشود، که بسیار ارزانتر از اصلاح یک ایستگاه فرم تمامشده است.
- چرخه ریزش مجدد را برنامه ریزی کنید. تعداد قطعات بین تیز کردن ها را از اولین روز تولید ثبت کنید تا عمر ابزار به جای یک فرض، به یک خط هزینه قابل اندازه گیری تبدیل شود.
- بررسی ابزار تولید نمونه های خارج از ابزار و PPAP کامل را روی قالب نهایی بسازید، نه بر روی ابزار نمونه اولیه، در غیر این صورت پس از رسیدن نوار واقعی، پشته تحمل حرکت می کند.
 تجهیزات اتوماسیون مهر زنی سفارشی برای خطوط مهر زنی مترقی فهرست محصولات برای تجهیزات اتوماسیون مهر زنی سفارشی، مربوط به مواردی که برنامه های مترقی نیاز به طراحی هماهنگ قالب، تولید قطعات مهر شده و تحویل اتوماسیون دارند. مشاهده محصول →
مرحله چهارم جایی است که تحویل کلید در دست ریاضیات را تغییر می دهد. هنگامی که سازنده قالب و سازنده اتوماسیون تحت یک قرارداد قرار میگیرند، ارتفاع قالب، خط عبور، ضربه فیدر و تناژ پرس به جای مذاکره بین دو فروشنده پس از قطع شدن ابزار، بر روی یک نقشه مشخص میشوند. حفظ طراحی قالب، تولید قطعات مهر و موم شده و اتوماسیون مهر زنی در یک گروه مهندسی، رابط هایی را که برنامه های پیشرو معمولا هفته ها از دست می دهند، حذف می کند.
نگهداری، حفظ تحمل و سوابق انطباق
یک قالب پیشرونده که در هنگام پرتاب قطعات قابل قبولی تولید می کند بدون ریتم تعمیر و نگهداری در آنجا باقی نمی ماند. روش معمول این است که یک نمونه را در هر بازه سنگریزی مجدد اندازه گیری کنید، روند را به جای خواندن فردی دنبال کنید، و ستون های راهنما و بوش ها را با تعداد ثابت به جای شکست جایگزین کنید. هزینه یک سرویس قالب هشت ساعته برنامه ریزی شده کسری از هزینه یک سیم پیچ اسقاط شده و یک محموله از دست رفته است.
اسناد انطباق برای مهر زنی خودرو معمولاً باید همراه با قطعه باشد: گواهی مواد با شماره حرارت، گزارش های طرح بعدی در PPAP، طرح های کنترلی شناسایی ایستگاه های حیاتی، و سوابق نگهداری قالب و تاریخچه سنگ زنی مجدد. گریدهای فولادی با مقاومت بالا که با مشخصات 590 مگاپاسکال یا 780 مگاپاسکال عرضه میشوند، باید دادههای بازرسی ورودی را روی سیمپیچ ثبت کرده باشند، زیرا پنجره شکلدهی برای این گریدها باریک است و تغییرات آسیاب به آسیاب بهعنوان تغییر زاویه خمش مدتها قبل از اینکه بهعنوان یک ترک قابل مشاهده نشان داده شود، نشان داده میشود.
روانکاری و مدیریت ضایعات دو مورد خانه داری هستند که بیشترین تأثیر را بر حفظ تحمل طولانی مدت دارند. انتخاب صحیح روان کننده برای پوشش روی نوار ورودی، گاز سوزی در ایستگاه های کشش را کاهش می دهد، و یک لوله ضایعاتی که در یک برنامه زمانبندی ثابت بررسی می شود از آسیب قالب ناشی از راز جلوگیری می کند که هیچ مقدار ظرفیت پرس نمی تواند جذب کند. در نظر گرفته شده بهعنوان تعمیر و نگهداری معمولی و نه بهعنوان یک فکر بعدی، هم فاصله بین ریشینگها را افزایش میدهد و هم نوار تحملی را نگه میدارد که مهر زدن تدریجی را در وهله اول انتخاب درستی میکند.
پست قبلی
راهنمای مهر زنی سنگین: تحمل ها، تناژ، طراحی قالب و انتخاب ابزار
پست بعدی
پرچ کردن در قالب برای قالب های مهر زنی مترقی: اصول و کاربردها
ما محصولات.
کسب و کار خود را با یک تولید کننده OEM درست در اینجا شروع کنید!

به مشتریان جهانی راه حل های کلیدی کامل ارائه دهید
از طریق
نوآوری!
لینک های سریع
اخبار
اطلاعات تماس
-
 +86-139 1308 8972
-

-
 شماره 118 جاده Yexin، منطقه توسعه اقتصادی Wujiang، سوژو، چین
حق چاپ © Suzhou Shuangqisi Mold Equipment Co., Ltd. تمامی حقوق محفوظ است. قالب سفارشی مهر زنی تولید کنندگان قالب مهر زنی فلزی
