-
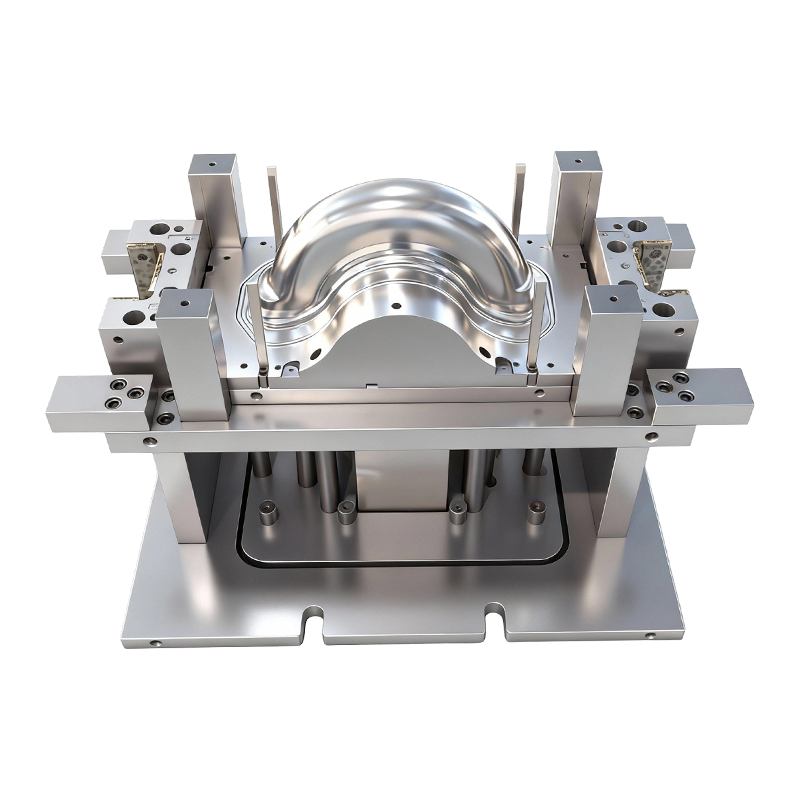
قالب کشش عمیق برای چرخ های جلو و عقب خودروهای برقی دو چرخ
این قالب کشش عمیق برای چرخ های جلو و عقب خودروه...
-
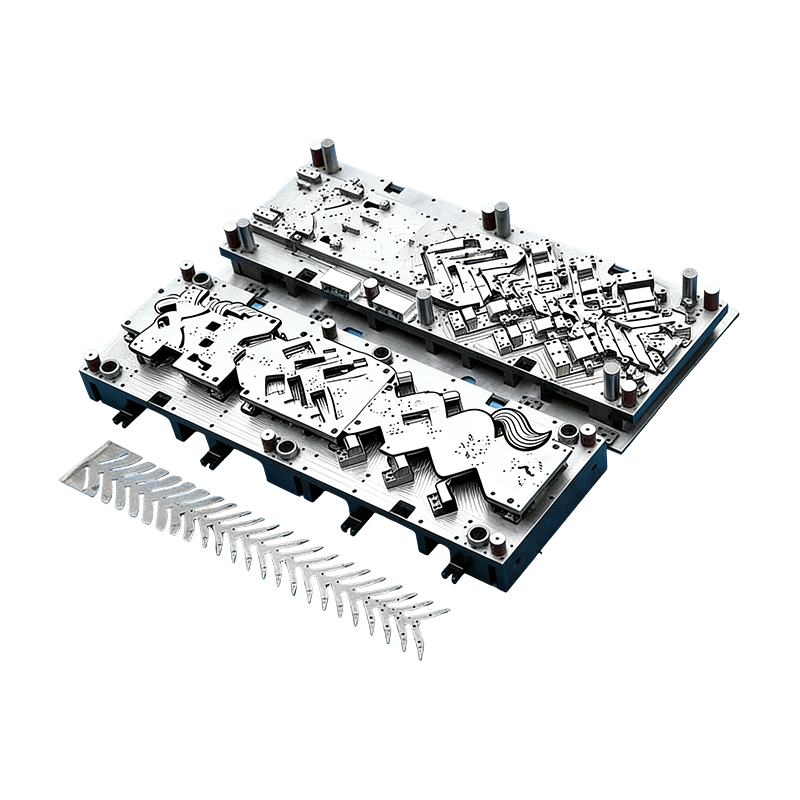
قالب های پیشرونده برای قطعات خودرو
این قالب پیوسته برای محفظه موتور خودرو به طور خ...
-
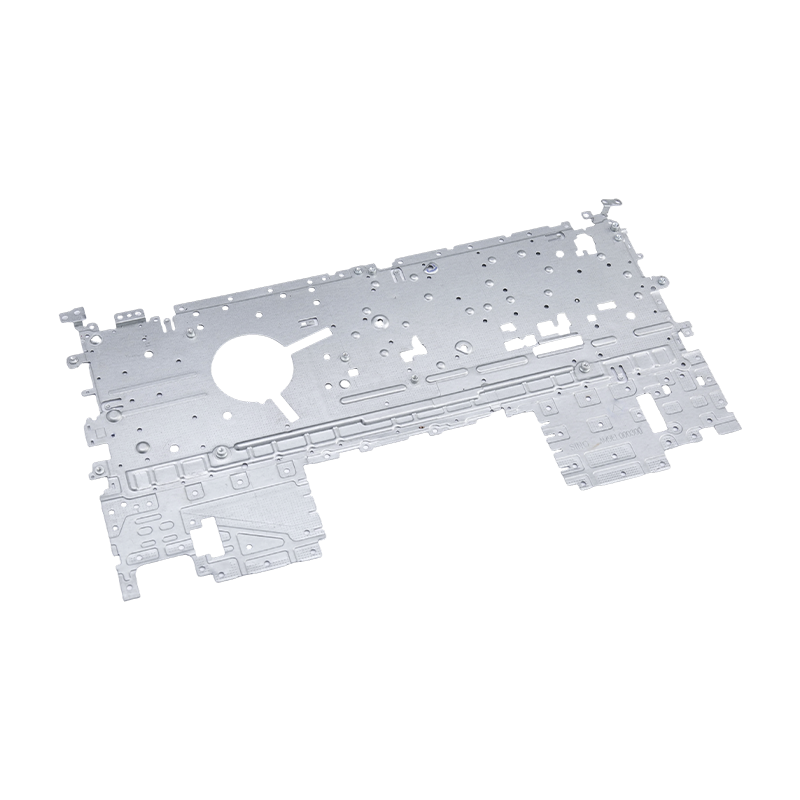
قطعات مهر زنی لپ تاپ
قطعات مهر و موم لپتاپ ما قطعات دقیقی هستند که ...
-
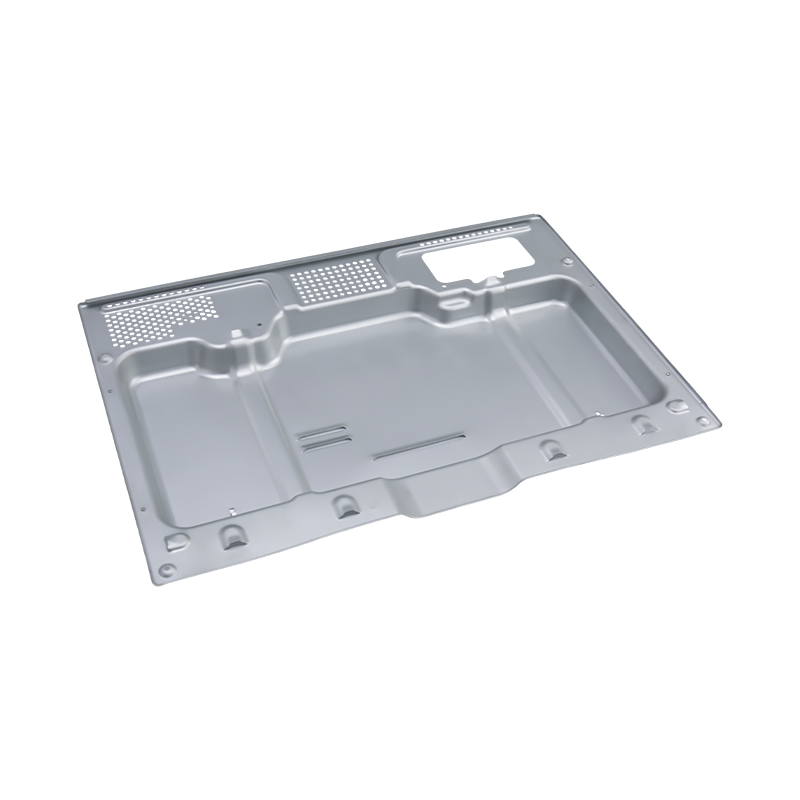
قطعات مهر زنی فر با کیفیت بالا
قطعات مهر زنی اجاق های پیشرفته ما قطعاتی هستند ...
-
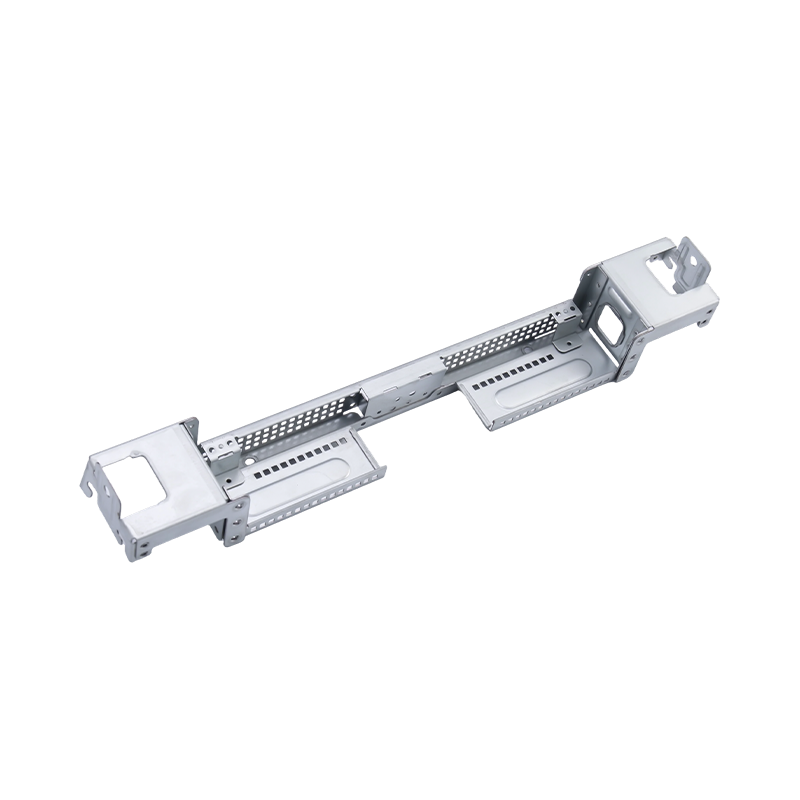
قطعات مهر زنی کامپیوتری با کیفیت بالا
قطعات مهر زنی کامپیوتر بزرگ ما، اجزای مهندسی دق...
-
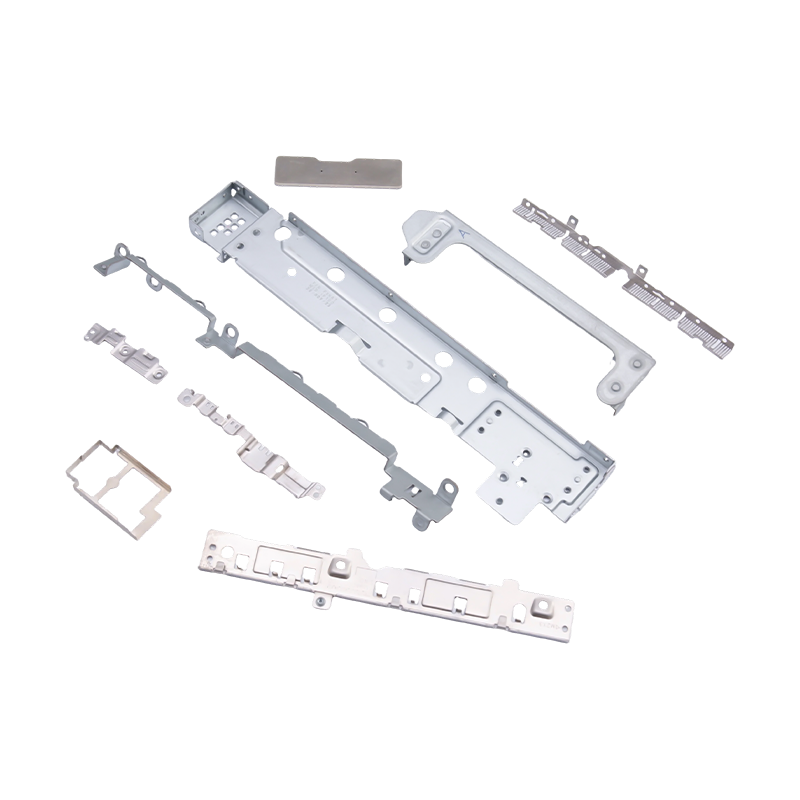
قطعات کوچک مهر شده برای لپ تاپ و تلفن همراه
به عنوان اجزای داخلی ضروری برای وسایل الکترونیک...

اخبار صنعت
راهنمای مهر زنی سنگین: تحمل ها، تناژ، طراحی قالب و انتخاب ابزار
2026-10-13
مهر زنی سنگین: زمانی که 2 میلی متر از قبل خیلی نازک است
یک مهندس خریدار یک بار پرسید که چرا یک براکت 6 میلی متری با سه قیمت مختلف در عرض 48 ساعت قیمت گذاری شده است. دلیلش کار یا سربار نبود. تناژ بود. مهر زنی سنگین - تشکیل ورق های فلزی معمولاً با ضخامت بیشتر از 4 میلی متر - همه محاسبات را تغییر می دهد: ظرفیت پرس، مواد قالب، روغن کاری و حتی نحوه بازرسی قطعه تمام شده. اگر یک قطعه 6 میلیمتری را مانند یک محفظه الکترونیکی 1.5 میلیمتری رفتار کنید، یا قالب را میشکنید یا هزینه پرس را که به آن نیاز ندارید، پرداخت میکنید.
نتیجه گیری سریع: برای مهر زنی سنگین، تناژ مورد نیاز تقریباً با ضخامت مربع و نه خطی مقیاس می شود. یک قطعه فولادی 6 میلی متری کم کربن می تواند 2.5 تا 3 برابر نیروی یک قطعه 3 میلی متری با همان محیط نیاز داشته باشد. همیشه قبل از نقل قول، ضربه فشار، اندازه تخت و ظرفیت بالش را بررسی کنید.
آستانه عملی ثابت نیست. برخی از مغازه ها 3 میلی متر را سنگین می گویند. بقیه از 6 میلی متر شروع می شوند. آنچه مهم است این است که آیا پرس 80 تا 400 تن شما می تواند نیروی مورد نیاز را در تمام طول حرکت بدون انحراف قاب نگه دارد یا خیر. در مهر زنی سنگین، انحراف به صورت ضخامت ناهموار، شعاع های ترک خورده و عمر قالب کوتاه نشان داده می شود.
اصول اصلی: با بالا رفتن سنج چه چیزی تغییر می کند
مهر زنی سنگین فقط «نیروی بیشتر» نیست. این یک مجموعه متفاوت از محدودیت ها است. چهار عامل زیر تعیین میکنند که آیا یک قطعه قابل تولید، تکرارپذیر و سودآور است.
تناژ و سکته مغزی
یک پرس 400T با کورس 24 اینچی با پرس 400T با یک ضربه 10 اینچی یکسان نیست. قطعات سنگین اغلب به کشش عمیق تری نسبت به قطعات نازک نیاز دارند. اگر ضربه خیلی کوتاه باشد، نمی توانید قطعه را پاک کنید یا بالشتک را تنظیم کنید. همیشه با منحنی پرس مطابقت داشته باشید، نه فقط با حداکثر تناژ.
Die Material and Clearance
برای فولاد نرم 6 میلی متری، فاصله قالب معمولاً 8 تا 12 درصد ضخامت در هر طرف است. فاصله بسیار کم باعث گند زدگی و شکستگی مشت می شود. بیش از حد باعث ایجاد سوراخ های سنگین و کیفیت پایین لبه می شود. D2 و SKD11 رایج هستند، اما برای فولادهای با استحکام بالای 780 مگاپاسکال، فولادهای متالورژی پودر یا درج های کاربید مقرون به صرفه می شوند.
جبران خسارت بهار
فنرهای فلزی ضخیم به صورت مطلق بیشتر به عقب باز می گردد. یک قطعه 6 میلی متری با خمش 90 درجه ممکن است پس از رهاسازی 2 تا 3 درجه برگردد. قالب باید بیش از حد خم شده باشد یا این فرآیند باید دارای یک ایستگاه سکه باشد. به همین دلیل است که قالبهای مهر زنی سنگین معمولاً 20 تا 40 درصد بیشتر از قالبهای گیج نازک با اندازه مشابه هزینه دارند.
سازگاری مواد
تغییرات ضخامت مثبت یا منفی 0.2 میلی متر در گیج 1 میلی متر ناچیز است. در 8 میلی متر نیروی مورد نیاز را 5 درصد یا بیشتر تغییر می دهد. بدون بازرسی ورودی و منابع سیم پیچ ثابت، پرس شما به طور تصادفی اضافه بار می شود. مهر زنی سنگین به قابلیت ردیابی مواد در سطح زیادی نیاز دارد.
انتخاب بین قالب های پیشرونده و انتقالی نیز تغییر می کند. برای قطعات سنگین، قالبهای انتقال اغلب برنده میشوند زیرا قطعه را بین ایستگاهها حرکت میدهند بدون اینکه آن را از طریق یک نوار بکشند. می توانید مقایسه مفصلی را در این مقاله بخوانید مهر زنی مترقی در مقابل فلز انتقالی .
مقایسه تناژ: تطبیق فشار با قطعه
جدول زیر از فرمول برشی ساده شده برای فولاد کم کربن (مقاومت برشی 300 مگاپاسکال) استفاده می کند. تناژ واقعی به طراحی قالب، درجه مواد و تنظیمات بالشتک بستگی دارد. از این به عنوان یک فیلتر عبور اول استفاده کنید، نه یک نقل قول نهایی.
به پرش از 400T به 600T توجه کنید. بسیاری از مغازهها میتوانند قطعات 4 تا 8 میلیمتری را حمل کنند، اما باید بیش از 8 میلیمتر را برونسپاری کنند. این شکاف جایی است که ریسک تحویل و خزش هزینه ظاهر می شود.
متریک پنهان: تقاضای نیرو بر اساس ضخامت
خریداران اغلب قیمت هر کیلوگرم را مقایسه می کنند. یک متریک پنهان بهتر، تقاضای نیرو در هر میلی متر ضخامت است. نمودار زیر تناژ نسبی را برای هندسه قطعه مشابه با افزایش ضخامت از 3 میلی متر به 12 میلی متر نشان می دهد. میله ها به 3 میلی متر = 100 نرمال می شوند.
در 12 میلیمتر، شاخص نیرو از 1400 درصد خط پایه 3 میلیمتر تجاوز میکند، زیرا سطح برشی به صورت خطی رشد میکند در حالی که ضخامت نیز فشار مورد نیاز برای برش تمیز را افزایش میدهد. به همین دلیل است که یک تغییر ابعاد کوچک می تواند یک قطعه را از یک پرس 200T به یک پرس 600T سوق دهد.
تقسیم برنامه کاربردی صنعتی برای مهر زنی سنگین
تقاضای سنگین تمبر به طور مساوی توزیع نشده است. بر اساس مخلوط پروژه های معمولی در مغازه های شکل دهی فلزی که به مشتریان ماشین آلات و وسایل نقلیه خدمات می دهند، بازار تقریباً به شرح زیر تقسیم می شود.
خودرو و وسایل نقلیه با انرژی جدید - 45٪
کامیون های سنگین و تجهیزات ساختمانی - 25٪
لوازم خانگی و الکترونیک - 20٪
تجهیزات صنعتی - 10٪
قطعات خودرو غالب هستند زیرا پوشش باتری، محفظه موتور، چارچوب صندلی و شینه های مسی همگی از 4 تا 10 میلی متر استفاده می کنند. مهر و موم کامیون های سنگین، مانند براکت های قاب و پایه های تعلیق، به تناژ بالاتر و اغلب 12 میلی متر یا مواد ضخیم تر نیاز دارند.
 قطعات مهر زنی کامیون های سنگین برای کاربردهای خودروهای تجاری قطعات فولادی با استحکام بالا از جمله براکت های قاب و صفحات تعلیق، مهندسی شده برای تحمل بار، مقاومت در برابر لرزش و عمر طولانی. مشاهده محصول →
 قطعات مهر زنی پوشش باتری برای خودرو و سیستم های ذخیره سازی محفظه های نورد سرد فولادی، آلومینیومی یا فولادی ضد زنگ با تلورانس های محکم، به محافظت از هسته باتری در برابر گرد و غبار، رطوبت و ضربه کمک می کند. مشاهده محصول →
در خودروهای انرژی جدید، قطعات مهر زنی پوشش باتری باید وزن، آب بندی و ایمنی تصادف را متعادل کنند. این معمولاً به معنای فولاد یا آلیاژهای آلومینیوم با مقاومت بالا با تحمل صافی محکم است. برای موتورهای الکتریکی، قطعات مهر زنی محفظه نیازهای مشابهی دارند اما نیازهای محافظ مغناطیسی و تمرکز را اضافه می کنند.
 قطعات مهر زنی محفظه موتور خودرو محفظه های فولادی یا آلومینیومی با استحکام بالا با ساختارهای اتلاف گرما و رابط های استاندارد شده، پشتیبانی از حفاظت موتور، راندمان مونتاژ و دوام. مشاهده محصول →
راهنمای انتخاب: پنج قدم قبل از اینکه متعهد شوید
از این دنباله برای کاهش خطر خرید پرس، قالب یا تامین کننده اشتباه استفاده کنید.
مرحله 1: محاسبه تناژ واقعی
از فرمول برشی استفاده کنید: محیط × ضخامت × استحکام برشی / 1000. 20 درصد ایمنی برای بارهای ضربه ای و 10 درصد برای برگشت بالشتک اضافه کنید. تنها به رتبه بندی اسمی مطبوعات تکیه نکنید.
مرحله 2: بررسی بستر و سکته مغزی
بررسی کنید که آیا قالب با تخت مناسب است یا خیر و آیا سکته مغزی قطعه را پاک می کند. تخت 312 در 84 اینچ در پرس های بزرگ معمول است، اما قالب شما ممکن است به شکاف های T در موقعیت های خاص نیاز داشته باشد.
مرحله 3: درجه مواد را تأیید کنید
فولاد با استحکام بالا بالای 780 مگاپاسکال می تواند 30 درصد نیروی بیشتری نسبت به فولاد ملایم نیاز داشته باشد. گواهینامه آسیاب را بخواهید و تحمل ضخامت را قبل از تولید بررسی کنید.
مرحله 4: تعمیر و نگهداری قالب حسابرسی
قالب های سنگین مهر زنی سریعتر فرسوده می شوند. فواصل نگهداری پیشگیرانه، موجودی پانچ یدکی و سابقه عمر مرگ در سکته مغزی را از تامین کننده بخواهید.
مرحله 5: برای اتوماسیون برنامه ریزی کنید
با دست دادن قطعات سنگین سخت است. سیستم های انتقال، ربات ها یا فیدرهای سیم پیچ باید همراه با قالب مشخص شوند تا بعداً از کار مجدد جلوگیری شود.
نگهداری و انطباق برای مهر زنی سنگین
مهر زنی سنگین سایش، سر و صدا و خطر ایمنی را تقویت می کند. یک طرح تعمیر و نگهداری که برای خطوط گیج نازک کار می کند در اینجا با شکست مواجه می شود.
- فاصله های قالب را هر 5000 تا 10000 ضربه برای 6 میلی متر و بالاتر بررسی کنید. سایش بعد از 20 درصد اول زندگی تسریع می شود.
- انحراف قاب پرس را به صورت سه ماهه نظارت کنید. انحراف 0.2 میلی متری در سراسر تخت می تواند ارتفاع سوراخ لبه را دو برابر کند.
- از روغن کاری با افزودنی های فشار شدید استفاده کنید. روان کننده های لایه نازک استاندارد تحت فشار تماس بالا تجزیه می شوند.
- با استانداردهای نگهبانی محلی برای پرس های با تناژ بالا مطابقت داشته باشید. پرده های نور به تنهایی نمی توانند یک رم 400T را در فاصله ایمن متوقف کنند.
- سوابق ردیابی مواد را حداقل برای سه سال نگه دارید. اگر دسته ای از فولاد ضخیم دارای عملکرد متناقض است، باید به سرعت قطعات آسیب دیده را جدا کنید.
برای تامین کنندگان، توانایی ارائه قالب، قطعه و اتوماسیون از یک منبع، مشکل انتقال تعمیر و نگهداری را کاهش می دهد. وقتی سازنده قالب و استامپر یک تیم هستند، تنظیمات ترخیص و قطعات یدکی بدون اشاره انگشت به دست میرسند.
توجه ROI: جایی که بودجه های سنگین درز می کند
بزرگترین هزینه پنهان در مهر زنی سنگین نرخ ساعتی مطبوعات نیست. این ضایعات حاصل از آزمایش برگشت فنری و قالب است. یک قطعه 6 میلی متری که در بازرسی ابعادی در 5000 ضربه شکست می خورد، می تواند 8 تا 12 تن فولاد را قبل از اصلاح قالب هدر دهد. یک طرح آزمایشی منظم با نمونه های ضخامت افزایشی کمتر از یک هفته ضایعات تولید هزینه دارد.
هنگامی که یک مظنه را ارزیابی می کنید، مقاومت برشی فرضی، فاصله قالب و روش جبران برگشت فنری را بخواهید. اگر تامین کننده نتواند پاسخ دهد، قیمت احتمالا بر اساس عادت های نازک است. آن لحظه برای راه رفتن روی زمین و بررسی منحنی مطبوعات است.
پست قبلی
قطعات مهر شده فلزی سفارشی برای صنعت نفت: مواد و منابع
پست بعدی
مهر زنی پیشرونده قطعات خودرو: قالب ها، تحمل ها، هزینه ها و راهنمای حجم
ما محصولات.
کسب و کار خود را با یک تولید کننده OEM درست در اینجا شروع کنید!

به مشتریان جهانی راه حل های کلیدی کامل ارائه دهید
از طریق
نوآوری!
لینک های سریع
اخبار
اطلاعات تماس
-
 +86-139 1308 8972
-

-
 شماره 118 جاده Yexin، منطقه توسعه اقتصادی Wujiang، سوژو، چین
حق چاپ © Suzhou Shuangqisi Mold Equipment Co., Ltd. تمامی حقوق محفوظ است. قالب سفارشی مهر زنی تولید کنندگان قالب مهر زنی فلزی
