-
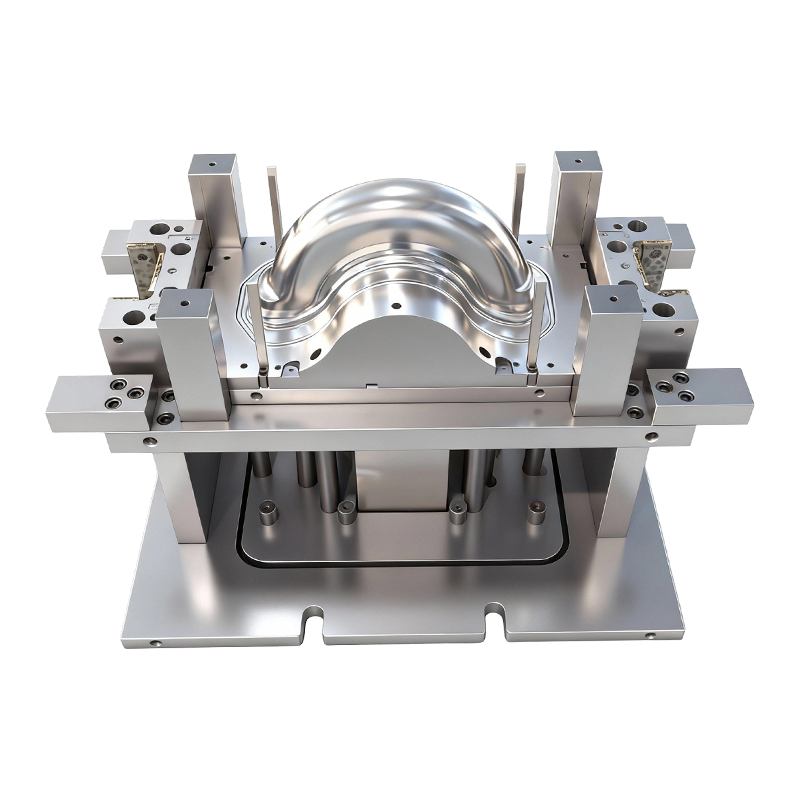
قالب کشش عمیق برای چرخ های جلو و عقب خودروهای برقی دو چرخ
این قالب کشش عمیق برای چرخ های جلو و عقب خودروه...
-
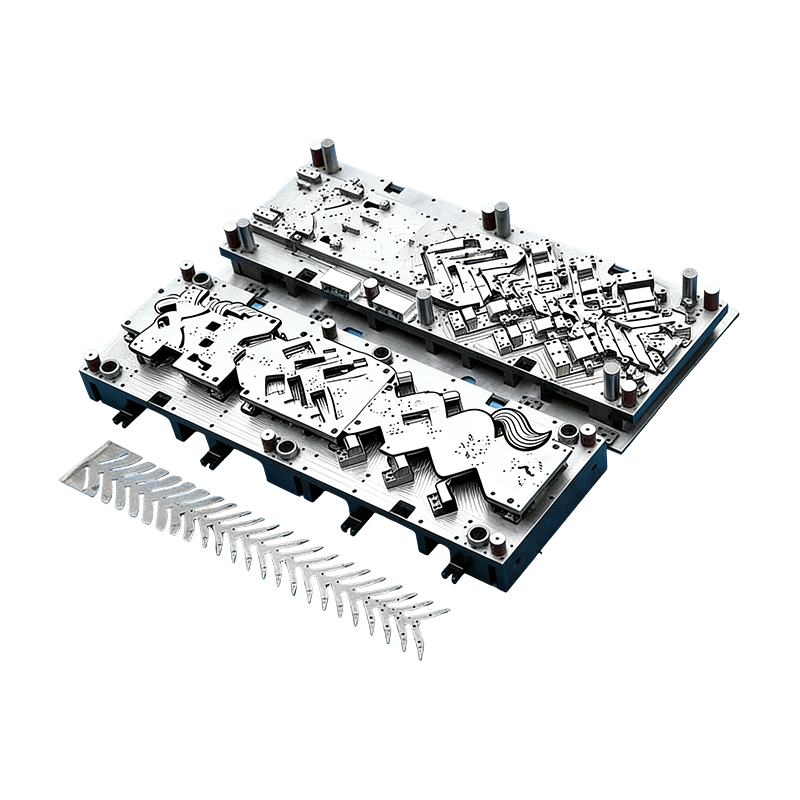
قالب های پیشرونده برای قطعات خودرو
این قالب پیوسته برای محفظه موتور خودرو به طور خ...
-
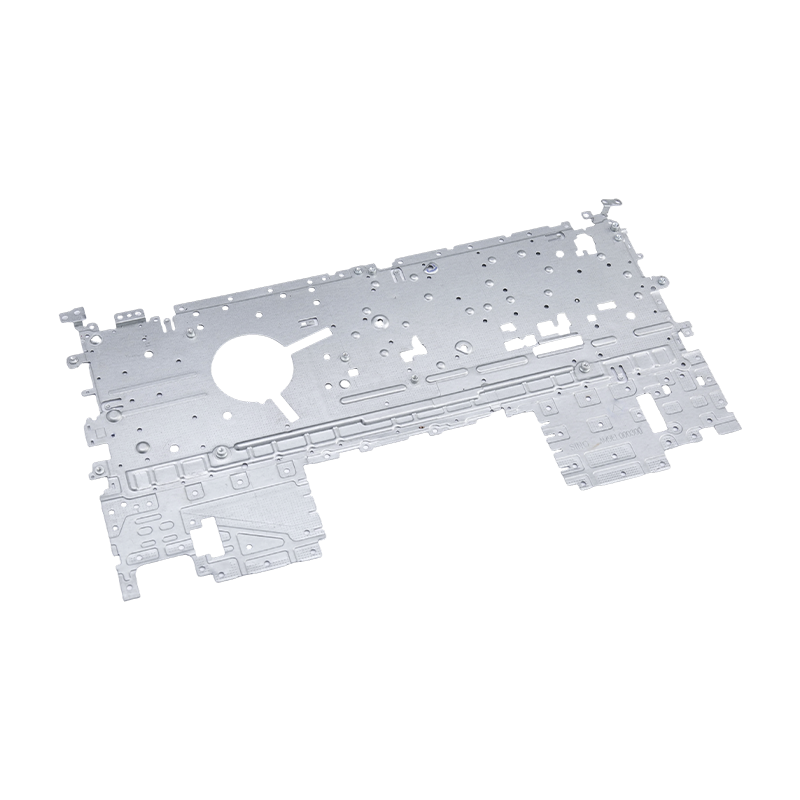
قطعات مهر زنی لپ تاپ
قطعات مهر و موم لپتاپ ما قطعات دقیقی هستند که ...
-
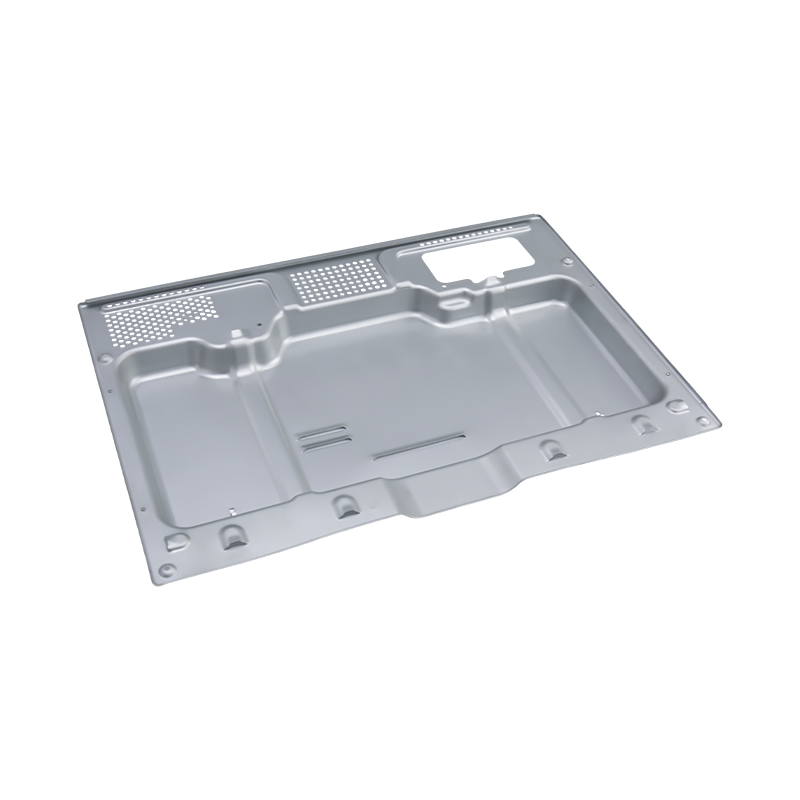
قطعات مهر زنی فر با کیفیت بالا
قطعات مهر زنی اجاق های پیشرفته ما قطعاتی هستند ...
-
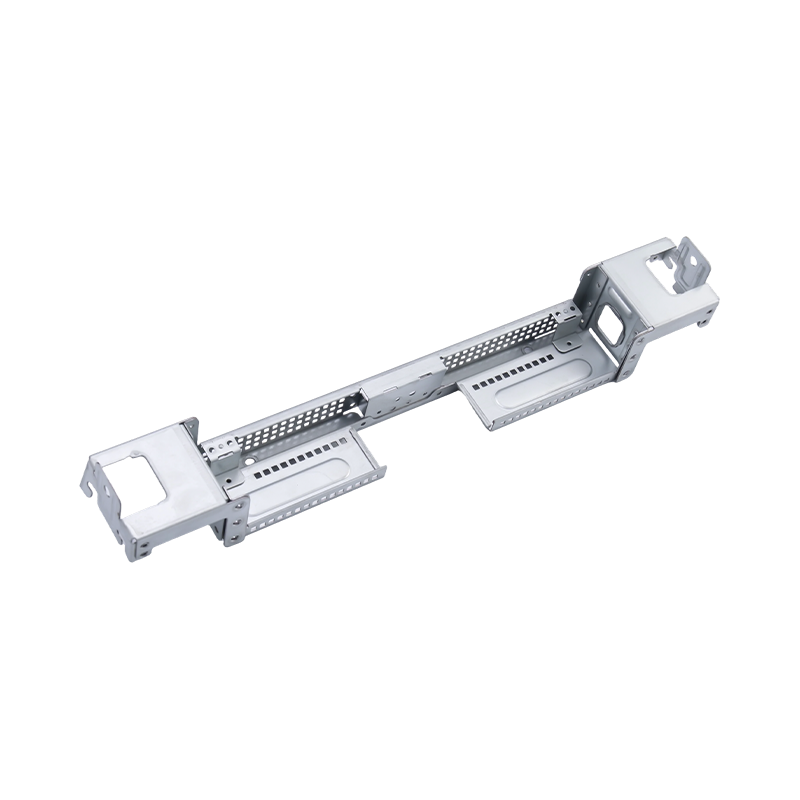
قطعات مهر زنی کامپیوتری با کیفیت بالا
قطعات مهر زنی کامپیوتر بزرگ ما، اجزای مهندسی دق...
-
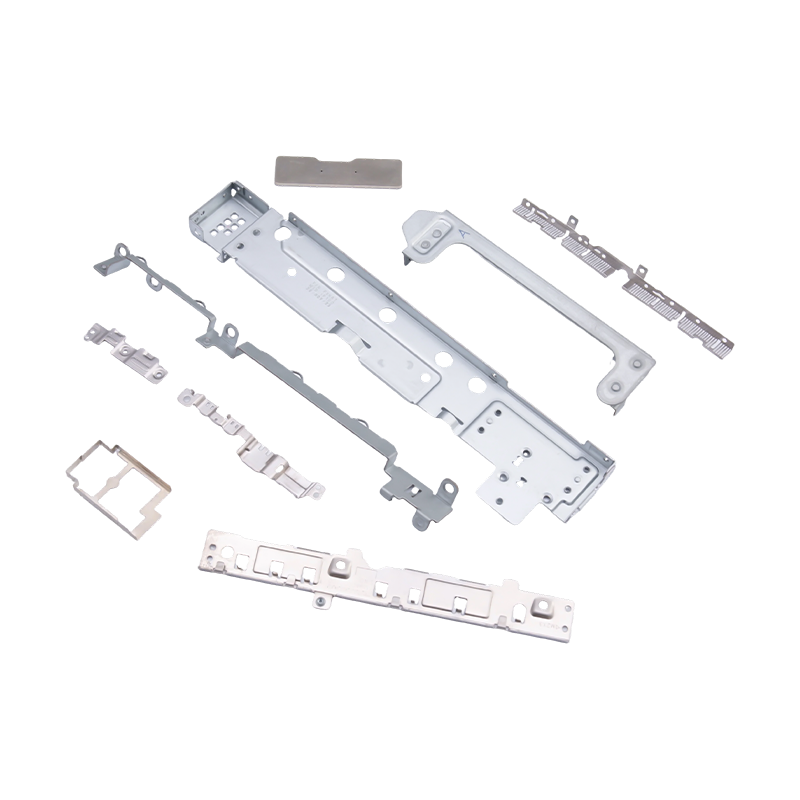
قطعات کوچک مهر شده برای لپ تاپ و تلفن همراه
به عنوان اجزای داخلی ضروری برای وسایل الکترونیک...

اخبار صنعت
قطعات مهر شده فلزی سفارشی برای صنعت نفت: مواد و منابع
2026-10-20
درپوش انتهای مخزن سوخت که در منیفولد ترمینال گریه می کند به ندرت از کار می افتد زیرا پرس خیلی کند کار می کند. به این دلیل که طراحی اجازه می دهد 0.2 میلی متر صافی را در سطح واشر 180 میلی متری ایجاد کند، یا به این دلیل که 304 برای منطقه شستشوی غنی از کلرید مشخص شده بود، شکست خورده است. با قطعات مهر شده فلزی سفارشی برای صنعت نفت، تصمیم خرید به طور موثر در سه مکان روی چاپ گرفته می شود: چاپ مواد، بلوک تحمل و بسته گواهی.
قانونی که بیشترین صرفه جویی در هزینه را دارد: آلیاژ را از شیمی سیال انتخاب کنید، سپس اجازه دهید بلوک تلرانس در مورد فرآیند تصمیم گیری کند، نه برعکس.
- ورق فلزی معمولاً 45 تا 60 درصد قیمت واحد یک قطعه نفتی مهر شده در گیج 1.0 تا 2.0 میلی متر است.
- ارتقاء یک درجه، به عنوان مثال فولاد کربن به 316 لیتر، تقریباً قبل از شمارش یک ضربه، هزینه مواد را دو برابر می کند.
- راستیآزمایی سختی و قابلیت ردیابی عدد حرارتی کامل 8 تا 12 درصد اضافه میکند، اما تفاوت بین بازرسی دریافتی تمیز و ردیابی لات است.
فاصله بین براکت 0.90 دلاری و نگهدارنده واشر 4.20 دلاری تقریباً هرگز سرعت پرس نیست. در زیر آنچه در واقع باعث این گسترش می شود، نحوه مقایسه آلیاژهای اصلی بر اساس معیارهای قابل اندازه گیری، و محل قرارگیری قطعات مهر شده در داخل تجهیزات نفتی بالادست و پایین دست است.
با سیال شروع کنید، نه با نمایه قطعه
دو براکت یکسان بسته به چیزی که آنها را لمس می کند می توانند متالورژی کاملاً متفاوتی را طلب کنند. فشار نسبی H2S بالاتر از 0.05 psi، برنامه کاربردی را تحت استاندارد NACE MR0175 / ISO 15156 در خدمت قرار می دهد، که سختی را در 22 HRC برای گریدهای کربن و کم آلیاژ محدود می کند. تله برای استامپرها سخت شدن کار است: یک نوار 316 لیتری که در یک شعاع تنگ تشکیل شده است میتواند به صورت محلی از محدودیتهای سختی که سیمپیچ ورودی به راحتی رعایت میکند، فراتر رود. نوار آنیل شده و حداقل شعاع خمش یک ضخامت ماده یا بیشتر را مشخص کنید.
سرویس ترش
سختی در 22 HRC محدود شده است. 316 لیتر آنیل شده یا گریدهای کم آلیاژ واجد شرایط، با سختی در هر گرما به جای هر کشش بررسی می شود.
آب غنی از کلرید
معادل مقاومت حفره ای (PREN) بیش از نام درجه اهمیت دارد: 316L نزدیک 24 تا 26 قرار می گیرد، دوبلکس 2205 نزدیک 35 تا 40. بالاتر از 60 درجه سانتیگراد در آب تولید شده با کلرید سنگین، 316L یک خطر است.
چرخه حرارتی
از 46- تا 150 درجه سانتیگراد، سطوح آب بندی قبل از تسلیم قطعه حرکت می کنند. صافی و فرز مقاومت کششی بالاتری را در نگهدارنده های واشر و صفحات پشتی کنترل می کند.
محدودیت وزن از بالا
لغزش های دریایی به سمت ضد زنگ با مقاومت بالا 0.8 تا 1.2 میلی متر فشار می آورند که باعث بالا رفتن فنر برگشتی می شود و اغلب به ایستگاه شکل دهی دوم نیاز دارد.
اجزای سمت سوخت مجدداً یک مجموعه محدودیت متفاوت ایجاد می کنند: فلز باید تماس هیدروکربنی، آسیب پوشش در لبه های برش خورده و اتصال جوش یا چین خوردگی را تحمل کند که در حین کار ترک نمی خورد. درپوش انتهایی مخازن و مخازن یک مثال معمولی است، که در آن قوام سنج و کیفیت لبه تعیین می کند که آیا درز در اولین گذر مهر و موم می شود یا خیر.
 قطعات مهر زنی انتهای مخزن گاز برای مجموعه های مخزن سوخت درپوشهای انتهایی فولادی یا آلومینیومی نورد سرد که برای آببندی مخزن سوخت تشکیل شدهاند، با ضخامت یکنواخت و لبههای صاف برای جلوگیری از نشتی. مشاهده محصول →
چهار درجه، در مقایسه با اعدادی که خریداران واقعاً درخواست میکنند
بیشتر درخواست های مربوط به مهر زنی نفت بر روی یکی از چهار خانواده مواد انجام می شود. مقایسه زیر از یک ورق 1.0 تا 2.0 میلیمتری و خط پایه فولاد کربنی 1.0 برای هزینه مواد استفاده میکند، بنابراین میتوان آن را مستقیماً در یک مدل با هزینه پایین انداخت.
مقادیر شاخص برای ورق 1.0 تا 2.0 میلیمتری: تغییر ساعتهای پاشش نمک با سطح، وضعیت لبه و غیرفعالسازی تغییر میکند، بنابراین آنها را بهعنوان رتبهبندی و نه تضمینی در نظر بگیرید.
اگر برنامه ای در همان سنج به قدرت بالاتری نیاز داشته باشد، مکالمه مواد مکالمه ابزارسازی را نیز تغییر می دهد، همانطور که در این یادداشت توضیح داده شده است. چگونه فولادهای با استحکام بالا مهر زنی را تغییر می دهند . همین مکانیک برای براکت ها و گیره های حاوی فشار که برای درجات عملکرد بالاتر مشخص شده اند، اعمال می شود.
شش خط مشخصات که واحد را جابجا می کنند، بیش از سرعت پرس هزینه دارند
یک براکت مهر شده با شاخص 100 در نظر بگیرید و هر بار یک خط روی نقشه تغییر دهید. الگوی زیر در اکثر درخواستهای نفتی که بررسی میکنیم تکرار میشود و توضیح میدهد که چرا دو تامینکننده میتوانند 40 درصد از یکدیگر در یک چاپ مشابه با هم فاصله داشته باشند.
220
ارتقاء ۳۱۶ لیتری
135
صافی 0.05 میلی متر
126
1000 ساعت نمک پاش
118
سوراخ 0.05 میلی متری، بدون سوراخ کردن
112
سختی NACE در هر لات
108
قابلیت ردیابی EN 10204 3.1
شاخص هزینه نسبی برای یک قطعه مهر شده، خط پایه فولاد کربنی 100 تنظیم شده است. استهلاک ابزار حذف شد زیرا به حجم سالانه بستگی دارد.
سه مورد برای تهیه مهم است. اولاً، یک تماس صافی محکم تر روی یک صفحه آب بندی معمولاً هزینه کمتری نسبت به ارتقاء مواد دارد و مسیر نشتی میدان را حذف می کند، بنابراین به جای پیش فرض آن را عمداً مشخص کنید. دوم، درخواست یک سوراخ 0.05 میلیمتری بدون عملیات تخلیه ثانویه، قالب را مجبور میکند تا کار را انجام دهد: بهجای عملیات نیمکتنشینی، پرکردن دقیق یا یک ضربه در داخل قالب. سوم، اسناد و مدارک ارزانترین خط موجود در فهرست و شایعترین علت حمل و نقل است، بنابراین هرگز آن را به طور ضمنی رها نکنید.
جایی که اجزای مهر شده واقعاً در زنجیره نفت نشسته اند
شیرها و کنترل جریان، 30 درصد
پالایش و پتروشیمی 24 درصد
ابزار سرچاه و چاه 18 درصد
خط لوله و جمع آوری، 14 درصد
انبار و پایانه های سوخت 8 درصد
LNG و برودتی، 6 درصد
دریچهها غالب هستند زیرا یک شیر کنترلی میتواند 8 تا 20 مورد مهر شده را جذب کند: صفحات پشتی دیافراگم، نگهدارندههای واشر، براکتهای موقعیتگیر، ایستگاههای حرکتی و شیمها. این غلظت برای خریداران مفید است، زیرا یک خانواده قالب مترقی اغلب چندین اندازه دریچه را پوشش می دهد. در همین حال، بخش ذخیرهسازی و ترمینال بر روی درپوشهای انتهای مخزن، براکتهای توزیع کننده و صفحات سطح سنج ساخته شده است، در حالی که تانکرهای جادهای و کامیونهای خدماتی خوب، براکتها، سپرهای حرارتی و صفحات پله را از برنامههای مهر زنی کامیونهای سنگین میکشند.
 قطعات مهر زنی کامیون های سنگین برای مجموعه های خودروهای تجاری براکت های قاب فولادی با استحکام بالا، صفحات تعلیق و پایه های موتور، مهر و موم سرد با ضخامت یکنواخت و بررسی شده برای صافی و مقاومت در برابر خوردگی. مشاهده محصول →
آنچه چاپ باید قبل از انتشار RFQ بگوید
چاپ های مبهم مظنه های بالشتکی دریافت می کنند، زیرا مهر باید بدترین حالت را قیمت گذاری کند. اینها خطوطی هستند که ابهام را بدون اضافه کردن هزینه برطرف می کنند:
- تحمل عمومی 0.10/- میلی متر، ویژگی های عملکردی در 0.05- میلی متر، به ازای هر ویژگی به جای یادداشت نامیده می شود.
- صافی 0.05 میلی متر در 100 میلی متر روی واشر و سطوح آب بندی، قبل از پوشش اندازه گیری می شود.
- حد فرز حداکثر 0.05 میلی متر، با "بدون سوراخ کردن مجاز" روی سطوح آب بندی و تماس با حلقه O.
- حداقل شعاع خمش 1 تن برای 316 لیتر و 0.8 تن برای فولاد کربنی، به علاوه جهت دانه برای خم های بحرانی.
- درمان سطحی به عنوان یک فرآیند و نه یک نتیجه بیان میشود: غیرفعالسازی به ASTM A967 یا لایهبرداری روی در 8 تا 12 میکرومتر.
- سطح گواهی به صراحت نامگذاری شده است، به عنوان مثال EN 10204 3.1 با شماره حرارتی که روی کارتن مشخص شده است.
از طراحی تا انتشار: هفت قدم، تقریباً شانزده هفته
یک برنامه جدید مهر زنی نفت با قالب هدفمند معمولاً حدود 16 هفته از شروع تا انتشار سریال اجرا می شود. فشرده سازی آن زمان بندی معمولاً به معنای پرداخت هزینه آن در جای دیگری است، اغلب در تکرارهای آزمایشی.
1. بررسی DFM و مطالب، هفتههای 1 تا 2
شیمی سیال، محدودیتهای سختی و مسیر پوشش قبل از ثابت شدن عرض نوار حل میشوند.
2. فریز مفهومی ابزار، هفته های 2 تا 4
پیشرونده یا انتقالی، تعداد ایستگاهها، و اینکه آیا restrike یا fin Blanking به فراخوانی burr رسیدگی میکند.
3. ساخت و آزمایش قالب، هفته های 4 تا 14
قطب بلند. هزینه ابزار بین این دو مفهوم معمولاً بین 30 تا 50 درصد متفاوت است.
4. اولین مقاله و گواهینامه ها، هفته های 14 تا 15
گزارش ابعاد، گواهی مواد، سختی و سوابق نمک پاشی در یک بسته.
5. لات پایلوت، هفته 15 تا 16
200 تا 500 قطعه، با مطالعه قابلیت بر روی صافی و موقعیت سوراخ درزگیری-صورت.
6. انتشار سریال و SPC
تولید پایدار با فاصله زمانی تعمیر و نگهداری قالب تعریف شده، بهعلاوه یک مسیر تغییر-کنترل مستند.
مفهوم ابزارسازی سزاوار جلسه بررسی خود است، زیرا هم رقم سرمایه و هم نرخ هر قطعه را تعیین می کند. اگر انتخاب هنوز باز است، این مقایسه مهرسازی مترقی و انتقالی است مشخص میکند که هر مفهوم در حجمهای متوسط و بالا در چه مکانهایی سود میبرد.
در سمت عرضه، یک تولیدکننده با ابزارسازی و پرس زیر یک سقف، حلقه بین یک مشکل آزمایشی و یک اصلاح قالب را کوتاه میکند. Suzhou Shuangqisi، مستقر در Wujiang، سوژو، 25 پرس از 80 T تا 400 T را در کنار یک کارگاه قالب داخلی با سیم EDM وارداتی، مراکز ماشینکاری CNC و بیش از 10 آسیاب، با 60 کارمند فنی، راه اندازی می کند. شرکت تابعه آن در سال 2016، سمت اتوماسیون همان خط را ایجاد می کند، که زمانی اهمیت دارد که یک قطعه نفتی باید از یک پرس دستی به یک خط انتقال متصل بدون رابط تامین کننده دوم منتقل شود.
 تجهیزات اتوماسیون مهر زنی سفارشی برای خطوط پرس کلید در دست تجهیزات اتوماسیون سفارشی برای مهر زنی پروژه های قالب و خط پرس، با پشتیبانی یکپارچه سازی کلید در دست و گزینه هایی برای سرمایه گذاری در تجهیزات تولید در صورت نیاز. مشاهده محصول →
تعمیر و نگهداری، انطباق و مسیر کاغذ
انطباق در این بخش کمتر مربوط به گواهینامه های روی دیوار است و بیشتر در مورد آنچه با هر کارتن سفر می کند. چهار عادت بسیاری را از قرنطینه دور می کند.
- نمرات ضد زنگ را هنگام ورود با شناسایی مواد مثبت بررسی کنید. نوار مخلوط دلیل اصلی کلاسیک ادعای ناموفق 316L است و نمونه برداری XRF در هر لات چند دقیقه هزینه دارد.
- سختی را بعد از شکلدهی، نه تنها روی سیمپیچ ورودی، بررسی کنید، بنابراین شعاعهای سختشده قبل از رسیدن به مونتاژ ترش گرفته میشوند.
- سوابق نمک پاشی و غیرفعال سازی را با اعداد حرارتی مرتبط نگه دارید و استاندارد آزمایش مورد استفاده را ذکر کنید، زیرا نتایج در بین روش ها قابل مقایسه نیستند.
- برای محفظهها و محفظههای ابزار در مناطق طبقهبندیشده، تأیید کنید که مسیر مونتاژ از گواهینامه منطقه خطرناک مورد نیاز پشتیبانی میکند نه اینکه فرض کنید مهر زنی به تنهایی آن را برآورده میکند.
فواصل نگهداری قالب به یک مکالمه تعلق دارد. کار ضد زنگ ابزار و همچنین قطعه را سخت می کند، بنابراین فاصله تیز کردن 30000 تا 60000 ضربه در جایی که فولاد کربن ممکن است به 100000 برسد واقع بینانه است. نوشتن آن بازه زمانی در توافقنامه تامین، به مراتب موثرتر از هر بازرسی ورودی، از فراخوانی یکنواختی در یک برنامه دو ساله محافظت می کند.
ترتیب تصمیم گیری ها چیزی است که یک برنامه روان را از یک برنامه پرهزینه جدا می کند. آلیاژ را از شیمی سیال ثابت کنید، حد صافی و سوراخ را در جایی که از مهر و موم محافظت میکند، تنظیم کنید، سپس بین ابزار پیشرونده و انتقالی بر اساس حجم سالانه به جای عادت، انتخاب کنید. اسناد و تایید سختی باید از قیمت اول قیمت گذاری شود، نه اینکه پس از رد شدن، مذاکره شود. این کار را انجام دهید و یک نگهدارنده واشر مهردار یا درپوش انتهای مخزن دیگر یک کالای خط کالا نیست و به بخشی تبدیل میشود که اعداد خود را برای طول عمر میدان نگه میدارد.
پست قبلی
طراحی برای نمونههای قابلیت ساخت که قیمتهای مهر زنی فلز را تغییر میدهند
پست بعدی
راهنمای مهر زنی سنگین: تحمل ها، تناژ، طراحی قالب و انتخاب ابزار
ما محصولات.
کسب و کار خود را با یک تولید کننده OEM درست در اینجا شروع کنید!

به مشتریان جهانی راه حل های کلیدی کامل ارائه دهید
از طریق
نوآوری!
لینک های سریع
اخبار
اطلاعات تماس
-
 +86-139 1308 8972
-

-
 شماره 118 جاده Yexin، منطقه توسعه اقتصادی Wujiang، سوژو، چین
حق چاپ © Suzhou Shuangqisi Mold Equipment Co., Ltd. تمامی حقوق محفوظ است. قالب سفارشی مهر زنی تولید کنندگان قالب مهر زنی فلزی
