-
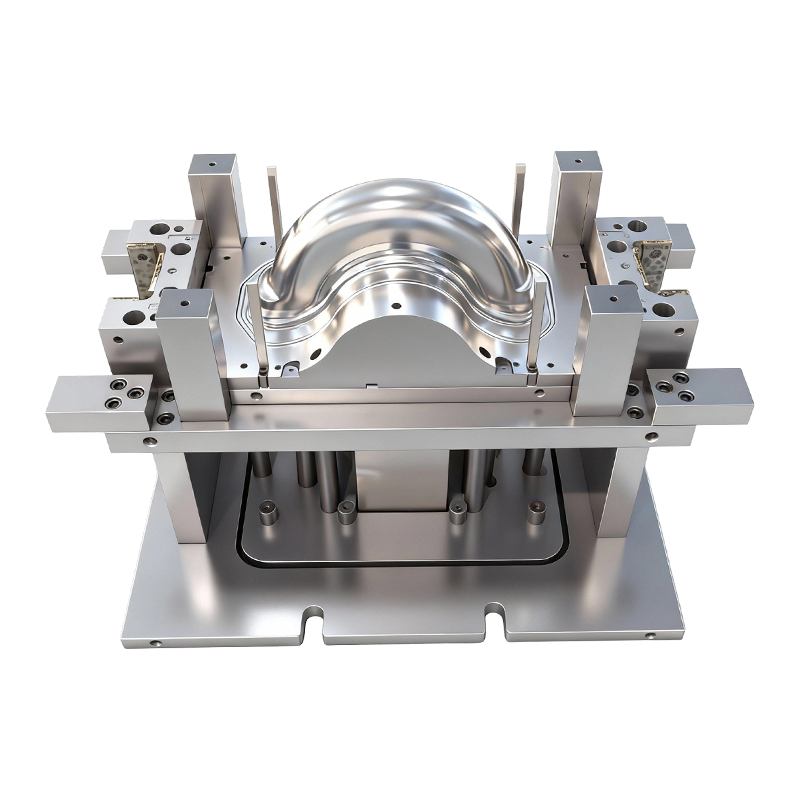
قالب کشش عمیق برای چرخ های جلو و عقب خودروهای برقی دو چرخ
این قالب کشش عمیق برای چرخ های جلو و عقب خودروه...
-
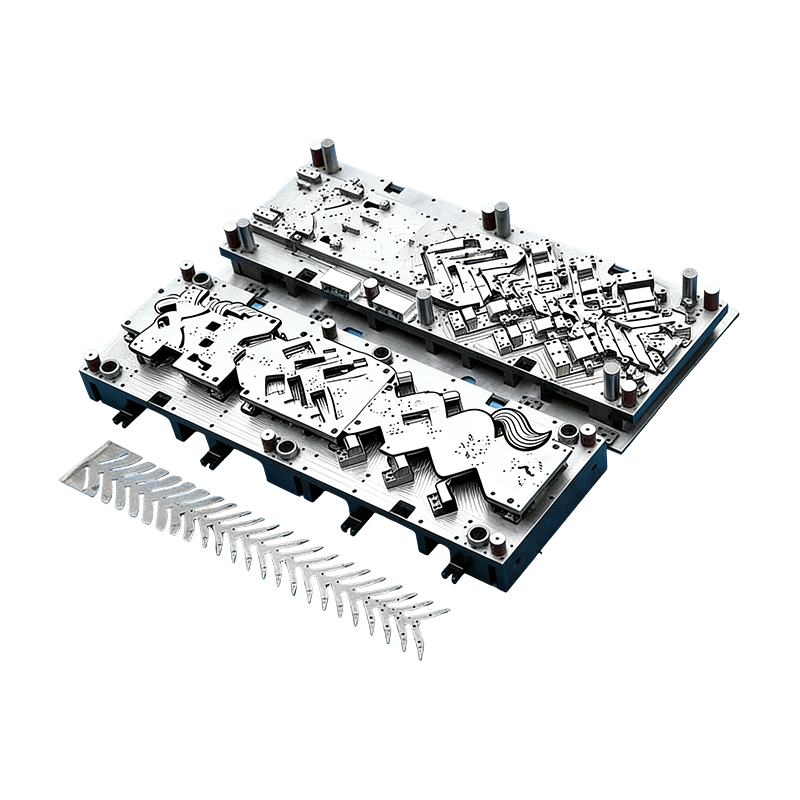
قالب های پیشرونده برای قطعات خودرو
این قالب پیوسته برای محفظه موتور خودرو به طور خ...
-
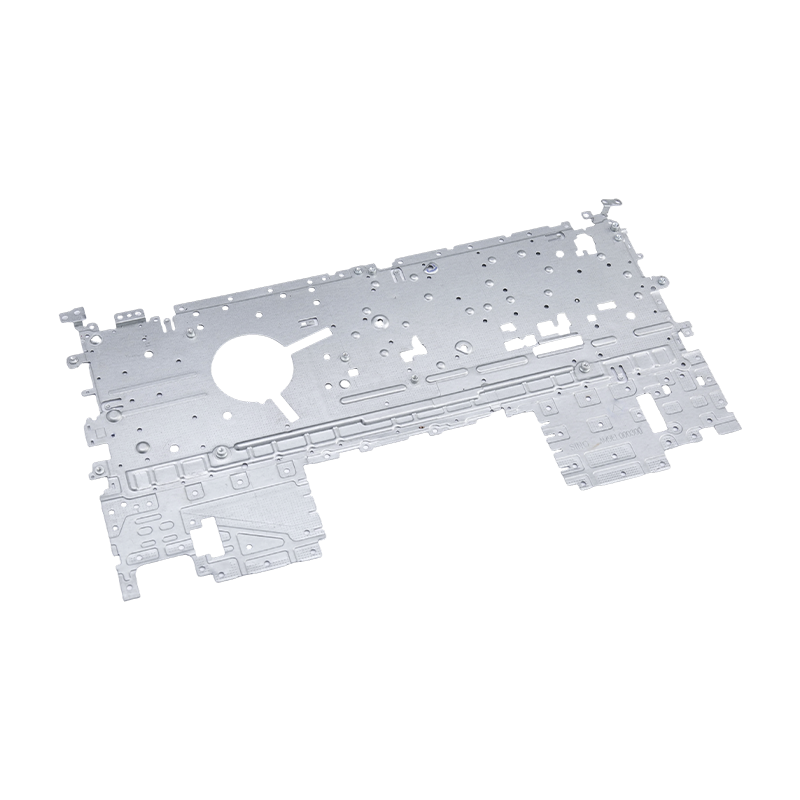
قطعات مهر زنی لپ تاپ
قطعات مهر و موم لپتاپ ما قطعات دقیقی هستند که ...
-
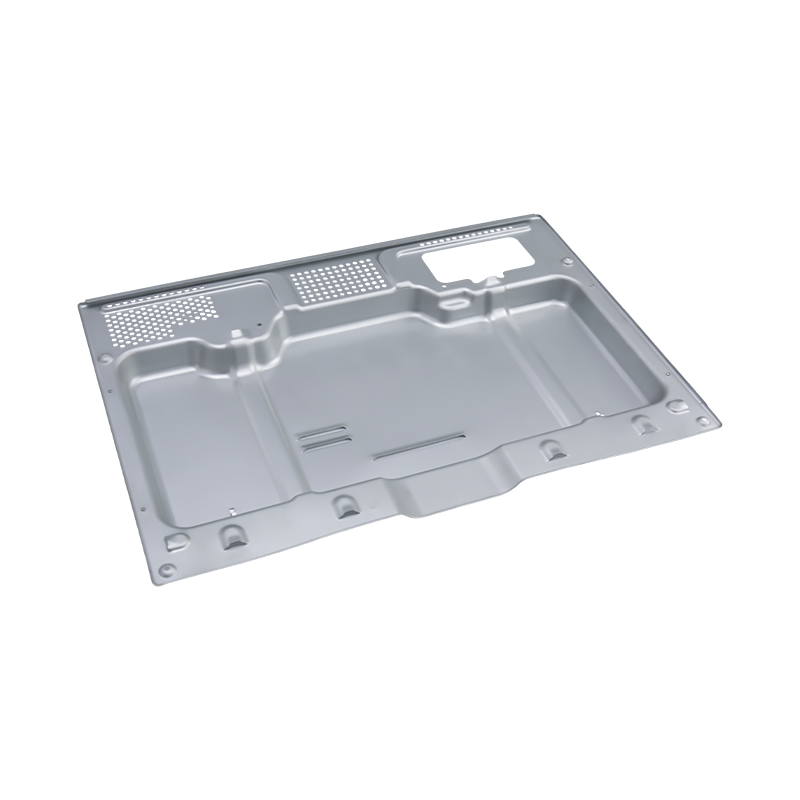
قطعات مهر زنی فر با کیفیت بالا
قطعات مهر زنی اجاق های پیشرفته ما قطعاتی هستند ...
-
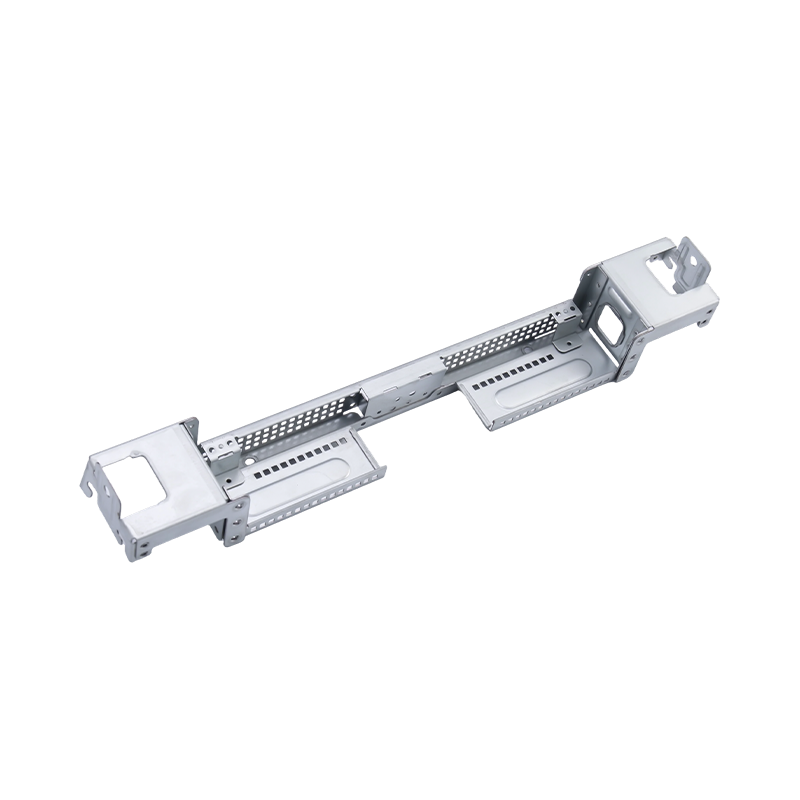
قطعات مهر زنی کامپیوتری با کیفیت بالا
قطعات مهر زنی کامپیوتر بزرگ ما، اجزای مهندسی دق...
-
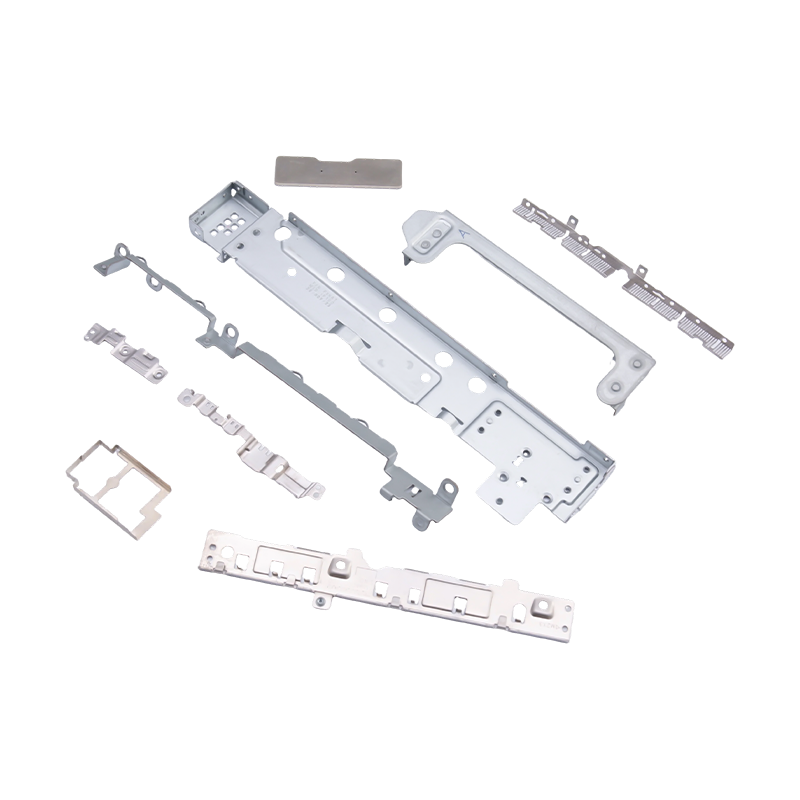
قطعات کوچک مهر شده برای لپ تاپ و تلفن همراه
به عنوان اجزای داخلی ضروری برای وسایل الکترونیک...

اخبار صنعت
صفحه اصلی / اخبار / اخبار صنعت / طراحی برای قابلیت اطمینان و ساخت: حاشیه هایی که از تولید زنده می مانند
طراحی برای قابلیت اطمینان و ساخت: حاشیه هایی که از تولید زنده می مانند
2026-11-02
براکت صندلی 1.5 میلیمتری HC340LA تمام بررسیهای ابعادی CMM را رد کرده و همچنان در حال کار ترک خورده است. ترک از شعاع خمیدگی 0.6 میلی متری شروع شد، که به این دلیل وجود داشت که نقشه از یک پاکت بسته بندی مجدد استفاده می کرد نه به این دلیل که بار خستگی آن را مجاز می دانست. هیچ چیز در پرونده فنی روی کاغذ اشتباه نبود. حاشیه به سادگی توسط هیچ کس تعیین نشده بود.
این شکاف عملی بین دو رشته است که معمولاً توسط دو گروه مختلف بررسی می شود. طراحی برای قابلیت ساخت این سوال را مطرح می کند که آیا می توان یک قطعه را به طور مکرر در یک پنجره فرآیند پایدار ساخت یا خیر. طراحی برای قابلیت اطمینان این سوال را مطرح می کند که آیا در طول عمری که مشتری در نظر می گیرد به کار خود ادامه می دهد یا خیر. در قسمت های مهر شده، هر دو پاسخ روی یک نقاشی، با سه عدد مشابه نوشته شده است.
نتیجه گیری کاری: حاشیههای قابلیت اطمینان و حاشیههای تولید را بهعنوان یک مورد بررسی کنید، نه دو مورد. هندسه خمیدگی، پشته تحمل و شرایط مواد هر دو ویژگی را هدایت میکنند و تغییر در یکی، دیگری را حرکت میدهد. آنها را قبل از قطع شدن قالب حل کنید و برنامه هر دو را به صورت رایگان دریافت می کند. پس از آن آنها را تسویه کنید و ابزار دو بار پرداخت می شود.
جایی که DFM و DFR اهرم های یکسانی را به اشتراک می گذارند
چهار متغیر بیشتر نتایج بخش مهر شده را تعیین می کنند. هیچ یک از آنها ایده های جدیدی نیستند. آنچه در عمل با شکست مواجه می شود، توالی است، زیرا نظرات ابزاری و نظرات قابلیت اطمینان در زمان های مختلف بر روی نقشه قرار می گیرند.
شکل گیری هندسه
شعاع داخلی زیر 1 برابر ضخامت ورق، فشار را روی فیبر بیرونی متمرکز می کند. زیر 0.5 برابر، ترکی است که منتظر اولین چرخه خستگی خود است. برای گریدهای میکرو آلیاژی، ضخامت یا فرم را 1.5 برابر نگه دارید و استرس را کاهش دهید. فاصله سوراخ تا خم شدن را در 2 تن R نگه دارید تا سوراخ به شکل بیضی کشیده نشود که بعداً با فشار مناسب نمی شود.
پشته تحمل
مثبت یا منفی 0.05 میلیمتر در ویژگی 300 میلیمتری از مبدأ، در داخل یک قالب پیشرونده چهار ایستگاه، وعدهای است که فرآیند نمیتواند به آن عمل کند. تلورانس را با سایش ابزار، پراکندگی ضخامت سیم پیچ و انحراف فشار همراه کنید، سپس تست کنید که آیا مجموعه در بدترین حالت همچنان کار می کند یا خیر. اگر اینطور نیست، رفع مشکل به رابط تعلق دارد، نه در یک چاپ محکم تر.
وضعیت مادی
پخش تسلیم 40 مگاپاسکال بین سیم پیچ ها، برگشت فنری را تغییر می دهد، که زاویه نهایی را تغییر می دهد، که تنش تماس را در محل اتصال تغییر می دهد. درجه و شرایط تحویل را مشخص کنید، گواهینامه های EN 10204 3.1 را درخواست کنید، و جهت دانه را بین نمونه اولیه و سری ثابت نگه دارید تا تست قابلیت اطمینان بخشی را که واقعاً ارسال می کنید تأیید کند.
قابلیت فرآیند
یک مشخصه در حال اجرا در Ppk 1.0 تقریباً یک قسمت را در 300 محدودیت خارجی قرار می دهد. در یک براکت ساخته شده با 200000 دستگاه در سال، این یک رقم قابل اعتماد است، نه یک رقم با کیفیت. Ppk 1.67 را روی PPAP تنظیم کنید و این ویژگی را طوری طراحی کنید که قالب پس از 200000 ضربه سایش همچنان آن را حفظ کند.
مفهوم قالب خود یک تصمیم قابل اعتماد است. یک ابزار پیشرونده نوار را در هر ایستگاه در یک حرکت حرکت میدهد، که تغییرات بستن مجدد را حذف میکند اما گزینه تصحیح ایستگاه بعداً بدون لمس کل خط را حذف میکند. ابزار انتقال، ایستگاه ها را در سراسر پرس پخش می کند، و تنظیم فردی را با هزینه جابجایی بیشتر آسان تر می کند. در حال بررسی مهر زنی مترقی در مقابل انتقال اوایل معمولاً قبل از انتخاب یک بعد واحد مشخص می شود که کدام تحمل ها واقع بینانه هستند.
 مهر زنی پیشرونده برای محفظه های موتور خودرو قالب های پیوسته سفارشی برای محفظه های موتور خودرو با حجم بالا و قطعات کوچک، ساخته شده برای دقت، مقاومت در برابر سایش و تولید انبوه قابل نگهداری. مشاهده محصول →
مقایسه DFM و DFR: اهداف مختلف، شواهد مشترک
جدا نگه داشتن دو ستون حتی در یک بررسی مشترک مفید است، زیرا آنها چیزهای مختلف را بهینه می کنند و داده های متفاوتی را مصرف می کنند.
جدول 1: این دو رشته به عنوان ستونهای جداگانه در فرم بررسی خوانده میشوند اما بر روی ویژگیهای حیاتی یکسانی همگرا هستند.
منحنی هزینه تا زمانی که ابزار وجود نداشته باشد، هیچ کس با آن بحث نمی کند
هزینه نسبی اصلاح یک نقص تک قطعه مهر شده به شدت افزایش می یابد و تیزترین مرحله همان چیزی نیست که اکثر تیم ها برای آن برنامه ریزی می کنند.
مفهوم 1x
فریز طراحی 8 برابر
Die build 45x
PPAP 120x
فیلد 400x
جهش پنج برابری بین انجماد طراحی و ساخت قالب مهم است، زیرا این آخرین نقطه ای است که هندسه می تواند بدون لمس فولاد حرکت کند. جبران اسپرینگ بک، تغییرات ضمیمه و تریم لاین روی صفحه نمایش ارزان و در دستگاه پرس گران است: یک بلوک قالب مجدد به معنای هفته ها زمان پرس، یک برنامه آزمایشی جدید و تأیید مجدد هر مشخصه ای است که جابجا شده است. بنابراین، حاشیه اطمینانی که به PPAP می رسد به همان اندازه هزینه ساخت است که هزینه مهندسی است.
جایی که کار قابلیت اطمینان بخش مهر متمرکز می شود
تخصیص زیر یک نمای برنامه ریزی از نحوه تقسیم محتوای مهر شده در بازارهای نهایی است که برای اندازه گیری ظرفیت بررسی به جای توصیف سهم بازار اندازه گیری شده استفاده می شود.
محتوای ساختاری، باتری و شینه خودرو و خودروهای برقی در حدود 46 درصد سنگینترین بار را به دوش میکشد، زیرا الزامات تصادف، آببندی و الکتریکی همگی در یک قسمت قرار دارند.
- 46% بدنه خودرو و EV، باتری، باسبار
- 24% لوازم الکترونیکی مصرفی و محفظه های لوازم خانگی
- 18% تجهیزات صنعتی مانند سروو درایو و کمپرسور
- 12% قطعات دو چرخ و کامیون سنگین
صفحات پوشش باتری و شینه های مسی واضح ترین مورد هستند. مورد نیاز قابلیت اطمینان آب بندی، مقاومت تماس پایدار و چرخه حرارتی بدون ترک است. لازمه ساخت، عمق کشش، نیروی نگهدارنده خالی و کنترل فنری است. این دو در جهت مخالف هم کشیده می شوند و این قسمت تنها زمانی ارزان می شود که هر دو به جای پشت سر هم در یک تکرار حل شوند.
 قطعات مهر زنی پوشش باتری دقیق پوشش های محفظه باتری مهر شده سفارشی از فولاد، آلومینیوم یا فولاد ضد زنگ، با تلورانس های محکم و گزینه هایی برای سوراخ ها، فلنج ها و خم شدن. مشاهده محصول →
سکانس مروری که از تماس با تولید زنده می ماند
توالی مهمتر از دقیق بودن است. این پنج مرحله به ترتیب داده شده کار می کنند و بعداً به سختی قابل بازسازی هستند.
مرحله 1 - شکست را تعریف کنید
تعریف شکست را قبل از هر گونه تحمل بنویسید: بار، تعداد چرخه، محیط، نرخ نشتی قابل قبول یا رانش مقاومت. قابلیت اطمینان را نمی توان بر اساس یک معیار تعریف نشده بررسی کرد.
مرحله 2 - پنجره را نقشه برداری کنید
قطعه را با نوع قالب تطبیق دهید، تناژ فشار دهید و عرض سیم پیچ در واقع موجود است، سپس هر ویژگی که در خارج از پنجره ای که قبلاً در آن ثابت شده است را علامت گذاری کنید. قالب مهر زنی و تولید قطعات مهر زنی .
مرحله 3 - به صورت واقع بینانه روی هم قرار دهید
انباشته را با مقدار سایش و پراکندگی مواد بسازید، نه با مقادیر اسمی. سپس تأیید کنید که مونتاژ همچنان در بدترین حالت کار می کند تا در حالت اسمی.
مرحله 4 - هر دو لیست را بررسی کنید
هر آیتم قابلیت اطمینان را در برابر حد تولید آزمایش کنید: شعاع خمش در برابر عمر خستگی، پوشش در برابر مقاومت تماسی، کیفیت لبه بریده شده در برابر شروع ترک.
مرحله 5 - با یک برنامه کنترل ببندید
فواصل نگهداری قالب را به تعداد ضربه ها گره بزنید، قابلیت ها را بر روی ویژگی های حیاتی نظارت کنید و پس از هر تغییر مهندسی، هر دو ویژگی را دوباره تأیید کنید.
اتوماسیون این تصویر را به روشی خاص تغییر می دهد. انتقال رباتیک و کنترلهای خط یکپارچه آسیب حملونقل بین ایستگاهها را کاهش میدهد که به قابلیت اطمینان کمک میکند، اما آنها قابلیت تکرار گیره و قابلیت اطمینان حسگر را به عنوان متغیرهای جدیدی اضافه میکنند که هیچ نقشهای نمیگیرد.
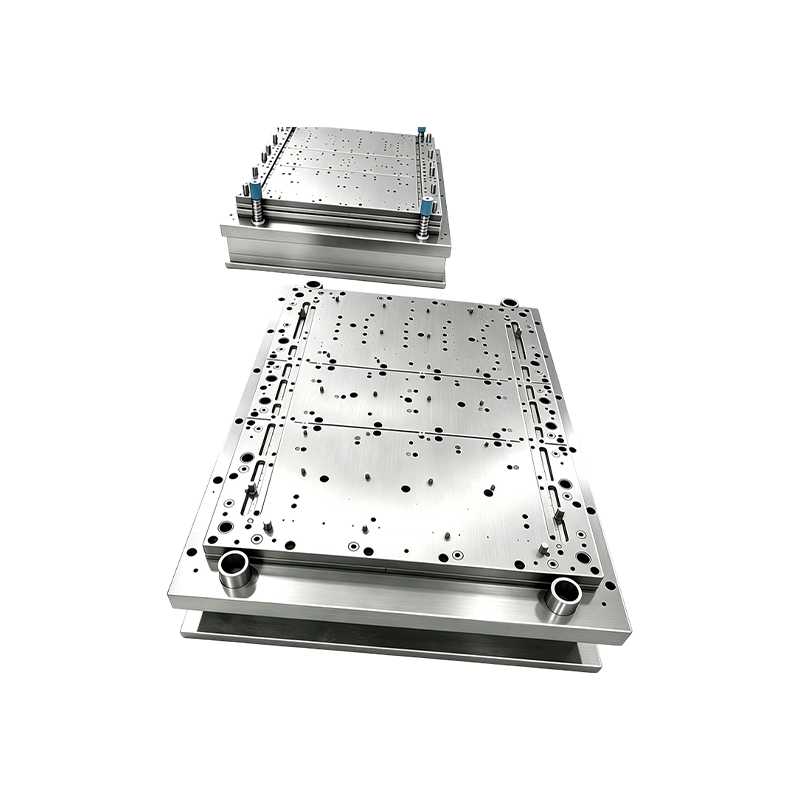 تجهیزات اتوماسیون مهر و موم سفارشی و پروژه های کلید در دست تجهیزات اتوماسیون مهر زنی سفارشی که به عنوان پروژه های کلید در دست ارائه می شوند، با تجهیزات تولید مرتبط پیکربندی شده برای نیازهای مشتری برای عملیات مهر زنی مقرون به صرفه. مشاهده محصول →
نگهداری، مستندسازی و انطباق
حاشیه ها تنها در صورتی زنده می مانند که کاغذبازی ها پس از شروع تولید سریال از آنها محافظت کند.
- برنامه کنترل و فرآیند ویرایش FMEA را در بازبینی نقشه قفل کنید. هر تعمیر قالبی که شکل را تغییر می دهد، یک PPAP مجدد و یک اخطار تغییر مشتری را ایجاد می کند.
- اهداف قابلیت را به صراحت تنظیم کنید: Ppk 1.67 در PPAP در ویژگی های بحرانی، 1.33 در تولید سریال، با تکرارپذیری سنج زیر 10 درصد در ویژگی های مشابه.
- قبل از نقل قول، ساعتهای خوردگی را به ازای هر ASTM B117 موافقت کنید، زیرا مسیر پایان میتواند تغییرات هندسهای را که هرگز قیمتگذاری نشده است، مجبور کند.
- اعداد حرارتی مواد را در برابر سیم پیچ ها ثبت کنید و نمونه های انبوه را نگه دارید که توسط گواهینامه های EN 10204 3.1 پشتیبانی می شود.
- تعمیر و نگهداری قالب را در ضربات به جای روزهای تقویم برنامه ریزی کنید، و میزان سایش را در پانچ ها و بلوک های قالب طراحی کنید تا اولین تعمیر، اسمی را تغییر ندهد.
- انطباق با بازار را جدا از مهندسی مدیریت کنید: اعلامیههای RoHS و REACH برای مهرهای الکترونیکی، گزارشهای ابعادی برای خودرو، و فرآیند انحراف مستند، بنابراین یک امتیاز موقت هرگز به طرح دائمی تبدیل نمیشود.
قابلیت اطمینان و ساخت دو پروژه نیستند که به صورت موازی اجرا شوند. آنها مجموعه ای از تصمیمات حاشیه هستند که در شعاع خم، پشته های تحمل و شرایط مواد بیان می شوند، و در لحظه ای که نقشه هنوز نرم است، ارزان ترین هستند. بخشی که نمی تواند به طور قابل اعتماد تشکیل شود در این زمینه نیز قابل اعتماد نخواهد بود. به سادگی بعداً با قیمتی بالاتر شکست خواهد خورد.
پست قبلی
مقاله قبلی وجود ندارد
پست بعدی
طراحی برای نمونههای قابلیت ساخت که قیمتهای مهر زنی فلز را تغییر میدهند
ما محصولات.
کسب و کار خود را با یک تولید کننده OEM درست در اینجا شروع کنید!

به مشتریان جهانی راه حل های کلیدی کامل ارائه دهید
از طریق
نوآوری!
لینک های سریع
اخبار
اطلاعات تماس
-
 +86-139 1308 8972
-

-
 شماره 118 جاده Yexin، منطقه توسعه اقتصادی Wujiang، سوژو، چین
حق چاپ © Suzhou Shuangqisi Mold Equipment Co., Ltd. تمامی حقوق محفوظ است. قالب سفارشی مهر زنی تولید کنندگان قالب مهر زنی فلزی
